
- इंजेक्शन मोल्डिंगमुळे मोठ्या प्रमाणावर उत्पादन केल्यास प्रति युनिट खर्च कमी होतो, कारण टूलिंगचा खर्च मोठ्या उत्पादन चक्रांमध्ये विभागला जातो.
- हे कमी चक्रवेळ, स्वयंचलित पुनरावृत्तीक्षमता आणि अंदाज लावता येण्याजोगे गुणवत्ता नियंत्रण यांद्वारे मोठ्या प्रमाणावरील उत्पादनाची कार्यक्षमता सुधारते.
- भागाची रचना, साच्याची रचना आणि सामग्रीची निवड यांवरून प्रक्रियेमुळे जलद उत्पादन मिळते की छुपे पुनर्काम होते, हे ठरते.
- मानके जसे कीआयएसओ २०४५७:२०१८आणिASTM D4101प्लॅस्टिकचे भाग आणि सामग्री यांच्या कार्यक्षमतेच्या अपेक्षा निश्चित करण्यास मदत करा.
- खरेदीदारांसाठी, कार्यक्षमतेकडे जाण्याचा सर्वात जलद मार्ग म्हणजे असा पुरवठादार जो एकाच कार्यप्रवाहात डिझाइन पुनरावलोकन, चाचणी उत्पादन आणि स्थिर मोठ्या प्रमाणावरील उत्पादनास समर्थन देऊ शकेल.
इंजेक्शन मोल्डिंगमुळे सुधारणा होतेमोठ्या प्रमाणावर उत्पादनउच्च पुनरावृत्तीक्षमतेच्या साधनांना नियंत्रित प्रक्रिया मापदंडांसोबत जोडून कार्यक्षमता साधली जाते, म्हणूनच ते केंद्रस्थानी राहतेप्लास्टिक उत्पादनइलेक्ट्रॉनिक्स, उपकरणे, औद्योगिक आवरणे आणि ग्राहक उत्पादनांसाठी. ही प्रक्रिया मोठ्या प्रमाणावर उत्पादनासाठी तयार केली आहे: एका सामान्य साच्याद्वारे, काटेकोर प्रक्रिया नियंत्रणासह एकाच आकाराचा भाग हजारो वेळा तयार केला जाऊ शकतो आणि आयामी गुणवत्तेची पडताळणी मान्यताप्राप्त सहनशीलतेच्या (टॉलरन्स) आधारे केली जाऊ शकते, जसे कीआयएसओ २०४५७:२०१८कस्टम हाउसिंग किंवा ओईएम घटक मिळवणाऱ्या संघांसाठी, इंजेक्शन मोल्डिंग जलद आहे की नाही हा खरा प्रश्न नसून, मोल्ड, मटेरियल आणि उत्पादन योजना अपेक्षित वार्षिक प्रमाणाशी किती चांगल्या प्रकारे जुळतात हा आहे.
पुरवठादारांची तुलना करणाऱ्या खरेदीदारांसाठी, यंत्राच्या टनेजइतकेच उत्पादनाची अंतर्गत व्याप्तीही महत्त्वाची असते. जर तुम्ही मूल्यांकन करत असाल तर...प्लास्टिक इंजेक्शन मोल्ड सोल्यूशन्स, प्लास्टिक शेल मोल्डचे पर्यायकिंवा३डी मोल्ड विकासकार्यक्षमतेच्या चर्चेत नेहमी टूलिंग डिझाइन, चाचणी प्रतिसादाचा वेग आणि पुरवठादार प्रोटोटाइपच्या मंजुरीपासून स्थिर उत्पादनापर्यंत किती वेगाने पोहोचू शकतो, या बाबींचा समावेश असावा. अनेक प्रकल्पांमध्ये, प्रत्यक्ष मशीनपेक्षाही हा स्थित्यंतराचा टप्पाच मोठ्या प्रमाणावरील उत्पादनाचा खरा खर्च अधिक निश्चित करतो.
प्लास्टिक निर्मितीच्या इतर अनेक पद्धतींपेक्षा इंजेक्शन मोल्डिंग मोठ्या प्रमाणावर अधिक प्रभावी का ठरते?
इंजेक्शन मोल्डिंग कार्यक्षम आहे कारण ते अभियांत्रिकी खर्च उत्पादन खर्चापासून वेगळे करते.साचा विकसित करणे खर्चिक आहे, परंतु एकदा मंजूर झाल्यावर, प्रत्येक अतिरिक्त भाग एका अत्यंत पुनरावर्तनीय क्रमाने बनवता येतो: प्लॅस्टिकीकृत पदार्थ आत टाकला जातो, भरला जातो, थंड केला जातो, बाहेर काढला जातो आणि ही प्रक्रिया पुन्हा केली जाते.
ती रचना मोठ्या प्रमाणावरील उत्पादनासाठी आदर्श आहे. मशीनिंग किंवा हाताने केलेल्या निर्मितीच्या तुलनेत, या प्रक्रियेत प्रत्येक भागासाठी कमी मनुष्यबळ आणि ऑपरेटरचा कमी हस्तक्षेप लागतो. अनेक आकार देण्याच्या पद्धतींच्या तुलनेत, यात भिंतीची जाडी, पृष्ठभागाचा दर्जा आणि वैशिष्ट्यांच्या प्रतिकृतीवर अधिक चांगले नियंत्रण मिळते.
जेव्हा एखादे उत्पादन त्याच भूमितीसह मोठ्या प्रमाणात तयार करावे लागते, तेव्हा कार्यक्षमतेतील वाढ विशेषतः स्पष्ट होते. ग्राहक इलेक्ट्रॉनिक्सची आवरणे, उपकरणांची कव्हर्स आणि औद्योगिक आवरणे अनेकदा स्थिर फिट, दृश्य सुसंगतता आणि जलद पुनर्भरणावर अवलंबून असतात. या गरजा इंजेक्शन मोल्डिंगशी थेट जुळतात.
| उत्पादन पद्धत | सामान्य ताकद | ठराविक मर्यादा | मोठ्या प्रमाणावरील उत्पादनासाठी सर्वोत्तम |
|---|---|---|---|
| इंजेक्शन मोल्डिंग | उच्च पुनरावृत्तीक्षमता, मोठ्या प्रमाणावर कमी प्रति युनिट खर्च | टूलिंग खर्च आणि लीड टाइम | खूप उच्च |
| सीएनसी मशीनिंग | उच्च अचूकता आणि लवचिकता | प्रत्येक भागासाठी जास्त कालावधी, जास्त मजुरीचा खर्च | कमी ते मध्यम |
| व्हॅक्यूम तयार करणे | कमी टूलिंग खर्च | मर्यादित तपशील आणि जाडी नियंत्रण | मध्यम |
| ३डी प्रिंटिंग | रॅपिड प्रोटोटाइपिंग आणि जटिल आकार | मोठ्या प्रमाणासाठी मंद | कमी |
यामुळेच, जेव्हा सोर्सिंग टीम्स भागांच्या सुसंगततेशी तडजोड न करता प्लास्टिक उत्पादन कार्यक्षमता कशी सुधारावी असे विचारतात, तेव्हा इंजेक्शन मोल्डिंगला अनेकदा प्राधान्य दिले जाते. ही पद्धत केवळ वेगवान नाही; तर ती वारंवार उत्पादन करण्यासाठी संरचनात्मकदृष्ट्या अधिक अनुकूल आहे.
इंजेक्शन मोल्डिंगमुळे प्रत्यक्ष व्यवहारात मोठ्या प्रमाणावरील उत्पादनाची कार्यक्षमता कशी सुधारते
चक्राच्या पुनरावृत्तीक्षमतेमुळे कार्यक्षमतेत सर्वात मोठी वाढ होते.एकदा प्रक्रिया मर्यादा निश्चित झाल्या की, उत्पादन कक्ष शॉटचा आकार, थंड होण्याची वेळ आणि बाहेर पडण्याच्या पद्धतीमध्ये मर्यादित तफावतीसह भाग तयार करू शकतो.
हे महत्त्वाचे आहे कारण प्रक्रियेतील लहान चुकांमुळे पुढे मोठे नुकसान होऊ शकते. किंचित वाकलेले हाउसिंग जोडणीत अयशस्वी होऊ शकते. कमकुवत वेल्डिंग लाइन चाचणीदरम्यान तडकण्याची शक्यता असते. केवळ बाह्य स्वरूपातील दोषामुळे माल भंगारात जाऊ शकतो किंवा त्यावर पुन्हा काम करावे लागू शकते. मोठ्या प्रमाणावरील उत्पादनात, एक अस्थिर घटक हजारो भागांवर परिणाम करू शकतो.
यूएस नॅशनल इन्स्टिट्यूट ऑफ स्टँडर्ड्स अँड टेक्नॉलॉजीनुसार, प्रक्रिया क्षमता आणि आयामी नियंत्रण हे उत्पादन कामगिरीचे मुख्य निर्देशक आहेत, आणि व्यापक उत्पादन गुणवत्ता आराखडा उत्पादकता वाढवण्यासाठी आणि अपव्यय कमी करण्यासाठी पुनरावृत्तीक्षमतेवर भर देतो.एनआयएसटी मॅन्युफॅक्चरिंग एक्सटेंशन पार्टनरशिपउत्पादनक्षमता संसाधनांसाठी आणिएनआयएसटी स्मार्ट मॅन्युफॅक्चरिंग सिस्टीम्स ब्लूप्रिंटडेटा-आधारित उत्पादन नियंत्रणाच्या चर्चेसाठी.
प्रत्यक्ष खरेदीच्या दृष्टीने, याचा अर्थ असा की शिस्तबद्ध प्रक्रिया नियंत्रण असलेला पुरवठादार मंजुरीची प्रक्रिया जलद करू शकतो, चुकांमधून होणारे बदल कमी करू शकतो आणि उत्पादन लवकर स्थिर करू शकतो. केवळ जास्त मशीन क्षमतेची जाहिरात करण्यापेक्षा हे अनेकदा अधिक मौल्यवान ठरते.
| कार्यक्षमता चालक | ते काय नियंत्रित करते | ठराविक मोजता येण्याजोगा परिणाम | खरेदीदाराची प्रासंगिकता |
|---|---|---|---|
| चक्र वेळ | प्रत्येक भागासाठी सेकंद | मोठ्या प्रमाणावर उत्पादन केल्यास प्रति युनिट खर्च कमी होतो. | थेट |
| ऑटोमेशन | प्रत्येक शिफ्टमधील कामगार | कमी हाताळणी | थेट |
| थंड करण्याची रचना | भाग घनीकरण | अधिक स्थिर निष्कासन आणि कमी विकृती | उच्च |
| पदार्थाची सुसंगतता | वितळण्याची वर्तणूक आणि आकुंचन | कमी दोष आणि कमी भंगार | उच्च |
सामान्य थर्मोप्लास्टिक्ससाठी, सायकल टाइम अनेकदा प्रत्यक्ष इंजेक्शनपेक्षा कूलिंगमुळे जास्त मर्यादित असतो. म्हणूनच मोल्ड तापमान नियंत्रण, गेट प्लेसमेंट आणि वॉल-थिकनेस बॅलन्स इतके महत्त्वाचे ठरतात. बऱ्याच प्रकरणांमध्ये, मशीनचा वेग वाढवण्यापेक्षा अनावश्यक वॉल थिकनेस कमी केल्याने किंवा कूलिंग चॅनलची रचना सुधारल्याने थ्रुपुटमध्ये जास्त वाढ होते.
टूलिंग डिझाइन, पार्ट डिझाइन आणि मटेरियलची निवड यांवर वास्तविक उत्पादन दर अवलंबून असतो.
इंजेक्शन मोल्डिंगची कार्यक्षमता पहिल्या शॉटच्या आधीच सुरू होते.ज्या साच्याला थंड करणे, हवा बाहेर काढणे किंवा बाहेर काढणे कठीण असते, तो यंत्राच्या क्षमतेची पर्वा न करता उत्पादन मंदावतो.
म्हणूनच, उत्पादनक्षमतेसाठी केलेली रचना ही कार्यक्षमतेची एक थेट रणनीती आहे. भिंतीची एकसमान जाडी सिंक मार्क्स आणि वाकणे कमी करते. योग्य ड्राफ्ट अँगलमुळे रिलीज सुधारतो. संतुलित गेटिंगमुळे असमान भरणा कमी होतो. रिब डिझाइनमुळे अतिरिक्त मटेरियल न जोडता कडकपणा वाढवता येतो. हे केवळ देखाव्यासाठीचे पर्याय नाहीत; हे उत्पादनक्षमतेचे निर्णय आहेत.
सामग्रीच्या निवडीमुळे उत्पादनाचा वेगही बदलतो. उदाहरणार्थ, पारदर्शक किंवा आघात-प्रतिरोधक आवरणांसाठी अनेकदा पॉलीकार्बोनेटची निवड केली जाते, कारण ते कणखरपणा आणि आकारमानातील स्थिरता यांचा समतोल साधते. त्यामुळे ते अनेक संरक्षक आणि इलेक्ट्रॉनिक आवरणांच्या उपयोगांसाठी उपयुक्त ठरते. मटेरियल डेटा शीटमध्ये सामान्यतः तन्यता शक्ती, उष्णतेमुळे होणारे विचलन आणि मोल्डमधील आकुंचनाची श्रेणी नमूद केलेली असते, या सर्वांचा परिणाम सायकल डिझाइन आणि अंतिम भागाच्या गुणवत्तेवर होतो. सामग्रीच्या संदर्भासाठी, पहा.ASTM D4101पॉलीप्रोपिलीन वर्गीकरणासाठी आणिआयएसओ २०४५७:२०१८प्लॅस्टिक मोल्डेड भागांना लागू होणाऱ्या टॉलरन्ससाठी.
| डिझाइन घटक | चांगली पद्धत | कार्यक्षमतेचा निकाल |
|---|---|---|
| भिंतीची जाडी | शक्य असेल तिथे विभाग एकसमान ठेवा | कमी वाकणे, जलद थंड होण्याचे संतुलन |
| ड्राफ्ट अँगल | स्वच्छपणे बाहेर काढण्यासाठी पुरेसा दाब वापरा | कमी बाहेर काढण्याचे बल आणि कमी नाकारलेले भाग |
| बरगड्या आणि बॉस | जाड भिंतींऐवजी मजबुतीकरणाचा वापर करा | कमी चक्रवेळ आणि सामग्रीचा वापर |
| गेटचे स्थान | फिल आणि कॉस्मेटिक गरजा संतुलित करा | स्थिर भरण आणि कमी पुनर्प्रक्रिया |
OEM आणि ODM प्रकल्पांसाठी, एक जाणकार पुरवठादार येथेच मोजता येण्याजोगे मूल्य वाढवतो. जो पुरवठादार रेखाचित्रे, नमुने आणि अपेक्षित वार्षिक उत्पादन प्रमाणाचे सुरुवातीलाच पुनरावलोकन करतो, तो अनेकदा नंतर होणारे महागडे टूलिंग बदल टाळू शकतो.
जर तुमच्या प्रकल्पात उपकरणे, ग्राहक इलेक्ट्रॉनिक्स किंवा औद्योगिक उपकरणांचा समावेश असेल, तर अनुभवी भागीदारसानुकूल प्लास्टिक इंजेक्शन मोल्ड्सउत्पादनातील अडथळे निर्माण होण्यापूर्वीच उत्पादनक्षमतेच्या समस्या अनेकदा ओळखता येतात. त्यामुळे डिझाइन अंतिम झाल्यापासून ते स्थिर उत्पादनापर्यंत लागणारा वेळ कमी होतो.
इंजेक्शन मोल्डिंग कार्यक्षमतेबद्दल आकडे काय सांगतात
इंजेक्शन मोल्डिंग कार्यक्षम आहे कारण मोठ्या प्रमाणावर उत्पादन केल्यास त्याची आर्थिक व्यवहार्यता झपाट्याने सुधारते.एक साचा जेवढे जास्त भाग तयार करतो, तेवढा प्रति भागाचा टूलिंग खर्च कमी होतो.
एका सोप्या उदाहरणाने यामागील तर्क स्पष्ट होतो. जर एखादा साचा बनवण्यासाठी निश्चित खर्च येत असेल आणि प्रकल्पासाठी हजारो एकसारखे भाग लागणार असतील, तर साच्याचा खर्च संपूर्ण उत्पादन संख्येवर विभागला जातो. त्याच वेळी, स्वयंचलित किंवा अर्ध-स्वयंचलित प्रक्रियेमुळे प्रति युनिट प्रत्यक्ष मजुरी कमी होते. म्हणूनच इंजेक्शन मोल्डिंग हे सहसा एक-एक भाग बनवण्यासाठी आकर्षक नसते, परंतु मोठ्या प्रमाणावरील उत्पादनासाठी अत्यंत कार्यक्षम ठरते.
अचूक आर्थिक परिणाम भागाचा आकार, कॅव्हिटींची संख्या, मटेरियल आणि स्क्रॅप रेट यांवर अवलंबून असतात. तरीही, उद्योग मानके सातत्याने हे दर्शवतात की मोठ्या प्रमाणावरील प्लास्टिक उत्पादन हे डाउनटाइम कमी करणे, रिजेक्ट रेट कमीत कमी करणे आणि फर्स्ट-पास यील्ड सुधारण्यावर अवलंबून असते. NIST उत्पादन मार्गदर्शनानुसार, प्रक्रियेच्या स्थिरतेमध्ये लहान सुधारणा देखील उत्पादकतेचे मोठे फायदे देऊ शकतात, कारण त्यामुळे पुढील टप्प्यातील व्यत्यय नाहीसे होतात.
| आर्थिक चल | हे महत्त्वाचे का आहे | मोठ्या प्रमाणावरील उत्पादनाचा ठराविक परिणाम |
|---|---|---|
| टूलिंग अमॉर्टायझेशन | स्थिर खर्च अधिक भागांवर विभागला जातो | उत्पादन वाढल्याने प्रति युनिट खर्च कमी होतो. |
| पहिल्या पासमधील उत्पन्न | कमी भंगार आणि पुनर्प्रक्रिया | उच्च प्रभावी थ्रुपुट |
| कामगार सामग्री | प्रत्येक शॉटसाठी कमी हाताळणी | उत्तम सातत्य आणि कमी खर्च |
| डाउनटाइम | कमी निष्क्रिय मशीन वेळ | उच्च OEE आणि जलद वितरण |
बऱ्याच खरेदी संघांसाठी, व्यावहारिक निर्णयाचा मापदंड यंत्राची किंमत नसून, प्रत्येक स्वीकारार्ह भागामागील एकूण खर्च असतो. यामध्ये चक्रवेळ, वाया गेलेला माल, चाचणीसाठी तयार केलेले भाग आणि आकारमानातील बदलामुळे नंतरच्या जुळवणीत येणाऱ्या कोणत्याही समस्यांचा समावेश असतो.
जेव्हा एखादा पुरवठादार मोल्ड आणि तयार भागांची एकाच ठिकाणी डिलिव्हरी देतो, तेव्हा कार्यक्षमतेत होणारी वाढ आणखी मोठी असू शकते. हस्तांतरण कमी झाल्यामुळे संवादातील विलंब कमी होतो, तपशिलांमधील तफावत कमी होते आणि लॉजिस्टिक्समधील अपव्यय कमी होतो. प्रकल्प-आधारित खरेदीदारांसाठी, ही कार्यप्रणालीतील सुलभता अनेकदा केवळ नाममात्र स्वस्त असलेल्या टूलिंगच्या दरापेक्षा अधिक मोलाची ठरते.
इंजेक्शन मोल्डिंगची कार्यक्षमता कुठे कमी होऊ शकते आणि ते कसे टाळावे
इंजेक्शन मोल्डिंग तेव्हाच कार्यक्षम ठरते, जेव्हा ही प्रक्रिया उत्पादनासाठीच तयार केलेली असते, त्यावर लादलेली नसते.भागांची सदोष रचना किंवा कमकुवत प्रकल्प व्यवस्थापनामुळे प्रक्रियेचा फायदा झपाट्याने नाहीसा होऊ शकतो.
कार्यक्षमतेत अडथळा आणणाऱ्या सामान्य घटकांमध्ये अतिगुंतागुंतीच्या पार्टिंग लाईन्स, भिंतींमधील अत्यधिक तफावत, अपुरे व्हेंटिंग, मटेरियलचे अस्थिर सुकणे आणि अस्पष्ट स्वीकृती निकष यांचा समावेश होतो. या परिस्थितीतही साच्यातून भाग तयार होऊ शकतात, परंतु उत्पादन अपेक्षेपेक्षा कमी वेगाने आणि अधिक महाग होईल.
आणखी एक वारंवार आढळणारी समस्या म्हणजे गरजेपेक्षा जास्त तपशील देणे. जर सहनशीलता (टॉलरन्स) उत्पादनाच्या कार्यासाठी आवश्यकतेपेक्षा जास्त कडक असेल, तर प्रक्रियेवर नियंत्रण ठेवणे कठीण होते आणि टाकाऊ मालाचे प्रमाण वाढते. आयएसओ (ISO) मार्गदर्शन जसे कीआयएसओ २०४५७:२०१८हे खरेदीदारांना अनियंत्रित लक्ष्यांचा वापर करण्याऐवजी, मोल्डेड-पार्ट टॉलरन्सबद्दल पद्धतशीरपणे विचार करण्यास मदत करते.
खरेदीदारांनी चाचणी प्रतिसादाच्या गतीकडेही लक्ष दिले पाहिजे. पुरवठादार जितक्या लवकर शॉर्ट-शॉट विश्लेषण, सिंक मार्क्स, फ्लॅश किंवा गेट वेस्टिज समस्यांचा अर्थ लावू शकेल, तितक्या लवकर उत्पादन स्थिर मोठ्या प्रमाणावरील उत्पादनाकडे वाटचाल करू शकेल.
- अवजार निर्मिती सुरू होण्यापूर्वी लक्ष्यित वार्षिक उत्पादन क्षमतेची पुष्टी करा.
- भिंतीची जाडी, हवेचा झोत आणि गेटिंग यांबाबत उत्पादनक्षमता पुनरावलोकनाची मागणी करा.
- सौंदर्यात्मक आणि कार्यात्मक स्वीकृती निकष स्वतंत्रपणे परिभाषित करा.
- उत्पादन स्थळावर सामग्री सुकवणे, थंड करणे आणि तपासणी नियंत्रित केली जाते की नाही हे तपासा.
- पुरवठादार संवाद माध्यमे न बदलता चाचणी अभिप्राय, नमुना सुधारणा आणि पुनःउत्पादनास समर्थन देऊ शकतो याची पडताळणी करा.
यांच्यामार्फत खरेदी करणाऱ्यांसाठीप्लास्टिक शेल मोल्ड सोल्यूशन्सहे टप्पे विशेषतः महत्त्वाचे आहेत, कारण अंतिम उत्पादनामध्ये त्याचे स्वरूप आणि जुळवणी अनेकदा दिसून येते.
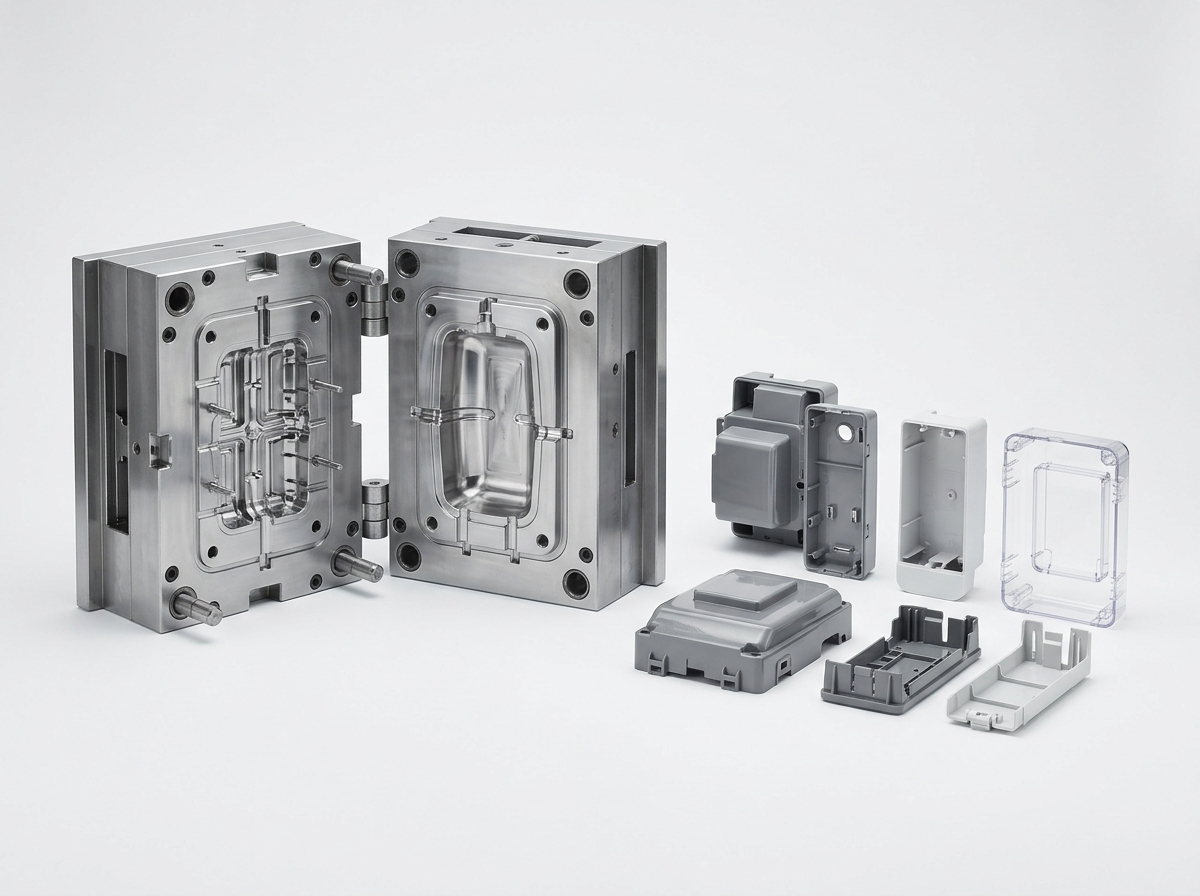 मोठ्या प्रमाणावरील उत्पादनात इंजेक्शन मोल्डिंगचे सर्वोत्तम उपयोग
जेव्हा उत्पादनाचे प्रमाण जास्त असते, भूमितीची पुनरावृत्ती होते आणि गुणवत्तेतील सातत्य महत्त्वाचे असते, तेव्हा इंजेक्शन मोल्डिंग सर्वोत्तम काम करते.त्यामध्ये अनेक सर्वाधिक प्रचलित B2B प्लास्टिक उत्पादनांचा समावेश होतो.
इलेक्ट्रॉनिक आवरणांना स्थिर स्नॅप-फिट वैशिष्ट्ये आणि स्वच्छ पृष्ठभागाची आवश्यकता असते. उपकरणांच्या भागांसाठी पुनरावृत्तीयोग्य मापे आणि दीर्घ उत्पादन चक्रांची गरज असते. औद्योगिक आवरणांना मजबुती आणि सातत्यपूर्ण पुरवठ्याची आवश्यकता असते. जेव्हा अनेक एसकेयू (SKUs) समान गुणवत्तेच्या अपेक्षांसह कार्यक्षमतेने तयार करायचे असतात, तेव्हा ग्राहकोपयोगी वस्तूंनाही या प्रक्रियेचा फायदा होतो.
ही प्रक्रिया मोठ्या प्रमाणावर विस्तारण्यायोग्य असल्यामुळे, ती मालसाठा नियोजनासाठीही उपयुक्त ठरते. एकदा स्थिर साच्याला मंजुरी मिळाल्यावर, अनियोजित उत्पादन पद्धतींच्या तुलनेत कमी अनिश्चिततेसह मालाच्या पुनर्भरणाच्या फेऱ्यांचे वेळापत्रक आखता येते. त्यामुळे मालसाठा संपण्याचा धोका कमी होण्यास मदत होते आणि त्याच वेळी प्रत्येक भागाचा खर्चही अंदाजे ठेवता येतो.
| अर्ज | मुख्य कार्यक्षमतेची गरज | इंजेक्शन मोल्डिंगचे फायदे |
|---|---|---|
| ग्राहक इलेक्ट्रॉनिक्स | स्नॅप फिट्स, देखावा, पुनरावृत्तीक्षमता | सुसंगत तपशील प्रतिकृती |
| घरगुती उपकरणे | दीर्घकाळ टिकणारे, सुयोग्य आणि टिकाऊ | स्थिर आकारमान आणि उच्च उत्पादन |
| औद्योगिक उपकरणे | विश्वसनीयता आणि पुरवठा सातत्य | पुनरावृत्तीक्षम उत्पादन आणि वाढवता येण्याजोगी क्षमता |
| ग्राहक वस्तू | खर्च नियंत्रण आणि SKU लवचिकता | जास्त उत्पादनामुळे प्रति युनिट खर्च कमी |
गुंतागुंतीचे पृष्ठभाग किंवा भिन्न शैली असलेल्या उत्पादनांसाठी,3D मोल्ड डेव्हलपमेंट वर्कफ्लोउत्पादनक्षमता कायम ठेवत अधिक वैशिष्ट्यपूर्ण आकारांना आधार देऊ शकते. जेव्हा कार्यक्षमतेइतकीच दृश्य ओळखही महत्त्वाची असते, तेव्हा हे उपयुक्त ठरते.
मोठ्या प्रमाणावरील उत्पादनाच्या कार्यक्षमतेसाठी खरेदीदार पुरवठादाराचे मूल्यांकन कसे करू शकतात
सर्वोत्तम पुरवठादार तोच असतो जो डिझाइनच्या हेतूपासून स्थिर उत्पादनापर्यंतचा मार्ग सुलभ करतो.खरेदीदारांसाठी, कार्यक्षमता ही केवळ यंत्र-खोलीतील परिणाम नसून, पुरवठा साखळीतील परिणाम देखील आहे.
पुरवठादारांची तुलना करताना, त्यांना विचारा की ते एकाच कार्यप्रवाहात (workflow) रेखाचित्र पुनरावलोकन (drawing review), नमुना अभिप्राय (sample feedback), प्रक्रिया सुधारणा (process tuning) आणि उत्पादन वाढ (volume ramp-up) या गोष्टींना समर्थन देऊ शकतात का. यामुळे डिझाइन मंजुरी आणि उत्पादन सुरू होण्यामधील विलंबाची शक्यता कमी होते. तसेच, जेव्हा प्रकल्पासाठी वेळेची मर्यादा असते, जसे की हंगामी उत्पादने बाजारात आणणे (seasonal launches) किंवा तातडीच्या पुनर्भरणाच्या मागण्या (urgent replenishment orders), तेव्हाही हे उपयुक्त ठरते.
एका व्यावहारिक पुरवठादार मूल्यांकनामध्ये खालील मुद्द्यांचा समावेश असावा:
- स्टील कापण्यापूर्वी भागांच्या रेखाचित्रांचे पुनरावलोकन करण्याची आणि साच्यातील बदलांची शिफारस करण्याची क्षमता.
- तुमच्या लक्ष्यित रेझिनचा अनुभव, विशेषतः पीसी (PC) सारख्या आघात-प्रतिरोधक किंवा पारदर्शक ग्रेडचा.
- चाचणीची स्थिती, लागणारा वेळ आणि मोठ्या प्रमाणावरील उत्पादनाची तयारी यांबद्दल स्पष्ट संवाद.
- वारंवार उत्पादन प्रक्रियेत स्थिर गुणवत्ता टिकवून ठेवण्याची क्षमता.
- निर्यात प्रकल्पांसाठी दस्तऐवज नियंत्रण, ज्यामध्ये इंग्रजी संवाद आणि मालवाहतुकीचे समन्वय यांचा समावेश आहे.
ज्या खरेदीदारांना कमी हस्तांतरण हवे असते, त्यांच्यासाठी एक-खिडकी भागीदार छुपे अडथळे कमी करू शकतो. उदाहरणार्थ, टूलिंग आणि तयार भाग दोन्ही एकाच टीमकडून मिळवल्याने उत्तरदायित्व सोपे होते आणि सुधारणा कृती चक्र कमी होते.
जर तुमचा प्रकल्प सततच्या पुनर्भरणावर अवलंबून असेल, तर सर्वात कार्यक्षम पुरवठादार नेहमीच सर्वात कमी मोल्डची किंमत असलेला नसतो. तो तोच असतो जो संपूर्ण कार्यक्रमादरम्यान कमी सुधारणा, कमी थांबे आणि गुणवत्तेतील कमी अनपेक्षित गोष्टी पुरवतो.
वारंवार विचारले जाणारे प्रश्न
मोठ्या प्रमाणावरील उत्पादनासाठी इंजेक्शन मोल्डिंग कार्यक्षम असण्याचे मुख्य कारण काय आहे?
मुख्य कारण हे आहे की इंजेक्शन मोल्डिंगमध्ये पुनरावृत्तीयोग्य टूलिंग आणि प्रति-भाग कमी मनुष्यबळ यांचा मेळ घातला जातो, ज्यामुळे उत्पादन वाढल्यावर प्रति-भाग खर्च कमी होतो.
इंजेक्शन मोल्डिंगमुळे प्लास्टिक उत्पादनाचा खर्च कसा कमी होतो?
हे टूलिंगचा खर्च अनेक भागांवर विभागून, चक्रातील सुसंगतता सुधारून आणि स्थिर प्रक्रिया नियंत्रणाद्वारे टाकाऊ माल कमी करून प्लास्टिक उत्पादन खर्च कमी करते.
मोठ्या प्रमाणातील उत्पादनासाठी इंजेक्शन मोल्डिंग हे सीएनसी मशीनिंगपेक्षा वेगवान आहे का?
होय, मोठ्या प्रमाणातील उत्पादनासाठी इंजेक्शन मोल्डिंग हे सीएनसी मशीनिंगपेक्षा सहसा अधिक वेगवान असते, कारण प्रत्येक चक्रात ऑपरेटरच्या कमीत कमी सहभागाने एक तयार भाग बनवला जातो.
इंजेक्शन मोल्डिंग सायकल टाइमवर कोणते घटक सर्वाधिक परिणाम करतात?
थंड होण्याची वेळ, भिंतीची जाडी, सामग्रीची निवड, साच्याची रचना आणि बाहेर काढण्याची पद्धत हे चक्र वेळेवर परिणाम करणारे मुख्य घटक आहेत.
इंजेक्शन मोल्डिंगमध्ये टॉलरन्स का महत्त्वाचे असतात?
सहिष्णुता (टॉलरन्स) महत्त्वाची असते कारण जास्तच कडक आवश्यकतांमुळे टाकाऊ मालाचे प्रमाण वाढू शकते, उत्पादन मंदावते आणि साधनांची (टूलिंगची) गुंतागुंत वाढू शकते. मानके जसे कीआयएसओ २०४५७:२०१८वास्तववादी अपेक्षा निश्चित करण्यास मदत करा.
इंजेक्शन मोल्डिंग केव्हा सर्वोत्तम पर्याय ठरत नाही?
अतिशय कमी प्रमाणात उत्पादन, एक-एक भाग किंवा ज्या प्रकल्पांमध्ये वारंवार डिझाइन बदलांची आवश्यकता असते, त्यांच्यासाठी हा सर्वोत्तम पर्याय नाही, कारण टूलिंगचा खर्च समर्थनीय ठरवणे कठीण होते.
इंजेक्शन मोल्डेड पार्ट्सची खरेदी करताना खरेदीदार कार्यक्षमता कशी वाढवू शकतात?
डिझाइन पुनरावलोकन, चाचणीसाठी साहाय्य, स्थिर प्रक्रिया नियंत्रण आणि मोल्ड व भागांची एकाच ठिकाणी डिलिव्हरी देणाऱ्या पुरवठादाराची निवड करून खरेदीदार कार्यक्षमता वाढवू शकतात.
पोस्ट करण्याची वेळ: १६ सप्टेंबर २०२६