
- जेव्हा बाह्य सौंदर्य, आघात प्रतिरोध आणि स्थिर चक्र उत्पादन या सर्व गोष्टी एकाच वेळी महत्त्वाच्या असतात, तेव्हा ABS इंजेक्शन मोल्डिंग सर्वोत्तम काम करते.
- कस्टम इंजेक्शन मोल्डिंगची सुरुवात केवळ टूलिंगने नव्हे, तर डीएफएम, टॉलरन्स पुनरावलोकन आणि मटेरियल निवडीने झाली पाहिजे.
- ग्राहकोपयोगी प्लास्टिक उत्पादने अनेकदा फिटिंग, पृष्ठभागावरील दोष किंवा वाकण्यामुळे सदोष आढळतात, त्यामुळे रेझिनच्या निवडीइतकेच मोल्ड डिझाइन आणि प्रक्रिया नियंत्रण देखील महत्त्वाचे आहे.
- खरेदीदार संघांसाठी, सर्वात सक्षम पुरवठादार सहसा तोच असतो जो एकाच कार्यप्रवाहात प्रोटोटाइपिंग, टूलिंग, चाचणी उत्पादन आणि मोठ्या प्रमाणावरील उत्पादनास समर्थन देऊ शकतो.
- अनेक ग्राहकोपयोगी अनुप्रयोगांमध्ये, ABS स्पर्धात्मक ठरते कारण त्यात प्रक्रियासुलभतेसोबतच मोठ्या प्रमाणावरील उत्पादनातही अपेक्षित स्वरूप टिकून राहते.
ABS इंजेक्शन मोल्डिंगचा वापर ग्राहक प्लास्टिक उत्पादनांसाठी मोठ्या प्रमाणावर केला जातो कारण ते व्यावहारिक आयामी पुनरावृत्तीसह भिंतीची जाडी, पट्ट्या, स्नॅप्स आणि सजावटीचे पृष्ठभाग तयार करू शकते; अचूक उत्पादनामध्ये, मोल्ड आणि मशीनच्या क्षमतेचे मूल्यांकन अनेकदा खालील मानकांनुसार केले जाते जसे कीआयएसओ २०४५७:२०१८प्लास्टिक मोल्डिंग मशीनच्या कार्यक्षमतेसाठी आणिआयएसओ २९४-१:२०१७नमुना तयार करण्यासाठी, पार्ट-लेव्हल टॉलरन्स गृहीत धरण्याऐवजी प्रॉडक्ट ड्रॉइंगमध्ये परिभाषित केले पाहिजेत. खरेदी करणाऱ्या टीमसाठी, खरा प्रश्न हा नाही की ABS ला मोल्ड करता येते की नाही, तर पुरवठादार कॉस्मेटिक रीवर्क, फिटिंगच्या समस्या किंवा टाळता येण्याजोग्या स्क्रॅपशिवाय डिझाइनचे एका स्थिर, पुनरावृत्ती करण्यायोग्य उत्पादन प्रक्रियेत रूपांतर करू शकतो की नाही. जर तुमच्या सोर्सिंग प्लॅनमध्ये वेगवेगळ्या पार्ट फॅमिलींचा समावेश असेल, तर तुम्ही पुनरावलोकन करू शकता.इंजेक्शन मोल्ड सोल्यूशन्स, प्लास्टिक घरगुती उत्पादनेआणिप्लास्टिक इलेक्ट्रॉनिक हाउसिंगवेगवेगळ्या गुणवत्ता आणि खर्चाच्या प्राधान्यक्रमांसह स्वतंत्र उत्पादन मार्ग म्हणून.
ग्राहक प्लास्टिक उत्पादनांसाठी एबीएस इंजेक्शन मोल्डिंग एक उत्तम पर्याय का आहे
ABS हे ग्राहकोपयोगी वस्तूंसाठी एक व्यावहारिक साहित्य आहे कारण त्यावर प्रक्रिया करणे सोपे आहे, ते दिसायला एकसारखे असते आणि मोठ्या प्रमाणावर पुनरावृत्ती होणाऱ्या उत्पादनासाठी योग्य आहे.
ग्राहकोपयोगी प्लास्टिक उत्पादनांसाठी, जेव्हा भागाला आकर्षक बाह्य आवरण, विश्वासार्ह स्नॅप वैशिष्ट्ये आणि संतुलित खर्च रचना आवश्यक असते, तेव्हा अनेकदा ABS ची निवड केली जाते. हे रेझिन त्याच्या दृढता, कणखरपणा आणि पृष्ठभागावरील सुबकतेच्या संयोजनासाठी ओळखले जाते, म्हणूनच ते उपकरणे, इलेक्ट्रॉनिक आवरणे, खेळणी, अवजारांचे भाग आणि घरगुती वापराच्या अनेक भागांमध्ये आढळते. खरेदीच्या दृष्टिकोनातून, ABS आकर्षक आहे कारण हे मटेरियल मोल्डर्सना परिचित आहे, मोठ्या प्रमाणावर उपलब्ध आहे आणि ज्या अनेक इंजिनिअरिंग रेझिन्सना मर्यादित प्रक्रिया मर्यादेची आवश्यकता असते, त्यांच्या तुलनेत याचे उत्पादन सुरू करणे सोपे आहे.
व्यावहारिक फायदा केवळ मटेरियलच्या कार्यक्षमतेत नाही. तर तो उत्पादनातील पूर्वानुमेयतेतही आहे. जेव्हा एखादा ग्राहक कस्टम इंजेक्शन मोल्डिंगच्या पर्यायांची तुलना करत असतो, तेव्हा सर्वोत्तम उपाय सहसा तोच असतो जो टूलचे पुनर्काम कमी करतो, चाचणीच्या पुनरावृत्तीचा कालावधी कमी करतो आणि उत्पादन वाढल्यानंतर स्थिर उत्पादन टिकवून ठेवतो. हे महत्त्वाचे आहे कारण ग्राहकोपयोगी उत्पादने बाजारात आणताना सॅम्पलिंग, पॅकेजिंग, रिटेल ऑनबोर्डिंग आणि रिप्लेनिशमेंटसाठी अनेकदा खूप कमी वेळ उपलब्ध असतो.
| साहित्य | ठळक सामर्थ्ये | सामान्य चिंता | सर्वोत्तम ग्राहक वापर |
|---|---|---|---|
| एबीएस | उत्तम आघात प्रतिरोध, उत्तम पृष्ठभाग परिष्करण, सुलभ प्रक्रिया | डिझाइन असंतुलित असल्यास वाकडे होऊ शकते. | हाउसिंग, कव्हर्स, ट्रिम्स, हँडल्स |
| PC | उच्च आघात प्रतिरोध, उत्तम पारदर्शकतेचे पर्याय | जास्त किंमत, आर्द्रतेची अधिक संवेदनशीलता | पारदर्शक भाग, संरक्षक आवरणे |
| एबीएस-पीसी मिश्रण | सुधारित उष्णता प्रतिरोध आणि कणखरपणाचे संतुलन | मानक ABS पेक्षा जास्त खर्च येऊ शकतो | प्रीमियम हाउसिंग, दिसणारे फ्रंट शेल |
| PP | कमी घनता, रासायनिक प्रतिकारशक्ती, कमी किंमत | कमी कडकपणा आणि सौंदर्यात्मक मर्यादा | उपयुक्त भाग, अंतर्गत घटक |
नुसारस्टायरिनसाठी NIOSH मार्गदर्शनप्लास्टिक प्रक्रियेमध्ये स्टायरीन हा एक महत्त्वाचा धोका आहे, आणि ABS मोल्डिंग प्रक्रियेत उत्पादन स्वच्छतेचा भाग म्हणून सामान्यतः धूर, वायुवीजन आणि तापमान नियंत्रणाचे व्यवस्थापन केले जाते. म्हणूनच प्रक्रिया शिस्त महत्त्वाची आहे: जो पुरवठादार बॅरलचे तापमान, मोल्डचे तापमान आणि शीतलीकरणाचा समतोल नियंत्रित करतो, तो कामाला केवळ एक सामान्य उत्पादन मानणाऱ्या पुरवठादारापेक्षा भागाची गुणवत्ता आणि ऑपरेटरची सुरक्षितता या दोन्हींचे अधिक चांगल्या प्रकारे संरक्षण करू शकतो.
एबीएस भागांसाठी सर्वोत्तम कस्टम इंजेक्शन मोल्डिंग सोल्यूशन कसे निवडावे
सर्वोत्तम कस्टम इंजेक्शन मोल्डिंग सोल्यूशन तेच असते जे उत्पादनाचे कार्य, फिनिशची पातळी आणि अंदाजित व्हॉल्यूमशी जुळते.
ग्राहकोपयोगी उत्पादने सर्वच एकसारखी बनवलेली नसतात. इलेक्ट्रॉनिक्सचे चकचकीत पुढचे कवच, उपकरणाचे मजबूत नॉब आणि कमी किमतीची घरगुती क्लिप या सर्वांमध्ये ABS चा वापर होत असला तरी, प्रत्येकासाठी वेगवेगळी साधने आणि प्रक्रिया धोरण आवश्यक असते. म्हणूनच पुरवठादाराचे मूल्यांकन भागाचे कार्य, वार्षिक मागणी, बाह्यस्वरूपाचा दर्जा, असेंब्ली इंटरफेस आणि अपेक्षित दोष मर्यादा यांपासून सुरू झाले पाहिजे. योग्य मोल्डिंग भागीदाराने स्टीलचा दर देण्यापूर्वी त्याच्या वापराच्या प्रकाराबद्दल (use case) विचारले पाहिजे.
एक मजबूत कस्टम इंजेक्शन मोल्डिंग वर्कफ्लो सामान्यतः डिझाइन रिव्ह्यूने सुरू होतो, त्यानंतर मटेरियल निवड, गेट प्लेसमेंट, वॉल युनिफॉर्मिटी तपासणी आणि मोल्ड फ्लो रिस्क असेसमेंट या टप्प्यांतून जातो. ABS साठी हे विशेषतः महत्त्वाचे आहे, कारण वॉलची असमान जाडी सिंक मार्क्स, वेल्ड लाइनमधील कमकुवतपणा किंवा वॉरपेज निर्माण करू शकते, ज्यामुळे स्नॅप-फिट असेंब्लीवर परिणाम होतो. एक चांगला पुरवठादार हे समजावून सांगू शकला पाहिजे की रिब सामान्यतः मुख्य वॉलपेक्षा पातळ का असावी आणि ड्राफ्ट अँगल पृष्ठभागाला ओरखडे न येऊ देता इजेक्शनला कसा आधार देतो.
| खरेदीदाराचा प्रश्न | हे का महत्त्वाचे आहे | पुरवठादाराला काय विचारावे |
|---|---|---|
| भागाचे कार्य काय आहे? | सामग्री, संरचना आणि सहनशीलतेचा प्राधान्यक्रम निश्चित करते | हा भाग भार पेलणार, सील करणार, की केवळ सजावटीसाठी असेल? |
| वार्षिक उलाढाल किती आहे? | मोल्ड कॅव्हिटीची संख्या आणि टूलिंगवरील गुंतवणुकीचा परतावा (ROI) बदलतो. | अंदाज १०,०००, १००,०००, की १,०००,००० युनिट्सचा आहे? |
| पृष्ठभागाचा कोणता दर्जा आवश्यक आहे? | स्टीलचे पॉलिश, पोत आणि गेटच्या स्थितीवर परिणाम होतो. | फिनिश दृश्यमान क्लास ए, टेक्स्चरयुक्त, की अदृश्य आहे? |
| हा भाग कसा जोडला जातो? | स्नॅप-फिट, स्क्रू बॉस किंवा इन्सर्टची गरज निश्चित करते | जुळणारे भाग, क्लिप्स किंवा सीलिंग लाईन्स आहेत का? |
धातू आणि प्लास्टिक एकत्रीकरण प्रकल्पांसाठी, पुनरावलोकन करणे देखील उपयुक्त ठरते.ओव्हरमोल्डिंग सेवाआणिसानुकूल प्लास्टिक भागवेगवेगळे सोर्सिंग मार्ग उपलब्ध आहेत, कारण काही ग्राहक उत्पादनांसाठी एकाच रेझिन शेलऐवजी बहु-साहित्यिक रचना अधिक प्रभावी ठरते. व्यवहारात, 'सर्वोत्तम' पर्याय अनेकदा तोच असतो जो जोडणीचे टप्पे कमी करतो, भागांची संख्या घटवतो आणि अनावश्यक दुय्यम प्रक्रिया टाळतो.
गुणवत्तेचे रक्षण करणारे एबीएस इंजेक्शन मोल्डिंग डिझाइनचे नियम
ABS भागाची गुणवत्ता सहसा पहिली मोल्ड चाचणी सुरू होण्यापूर्वीच भौमितिक रचनेद्वारे ठरवली जाते.
ABS इंजेक्शन मोल्डिंगमध्ये भिंतीच्या जाडीतील सुसंगतता हा सर्वात महत्त्वाच्या डिझाइन नियमांपैकी एक आहे. जर शेलमध्ये जाड आणि पातळ भाग असतील आणि ते खूप अचानक बदलत असतील, तर वितळलेला भाग असमानपणे थंड होतो, ज्यामुळे सिंक मार्क्स किंवा दृश्यमान विकृती निर्माण होऊ शकते. ग्राहकोपयोगी प्लास्टिक उत्पादनांच्या बाबतीत, याचा अर्थ असा होतो की उत्पादन कदाचित कार्य करत राहील, परंतु बाह्य स्वरूपाच्या तपासणीत अयशस्वी होईल. ही तपासणी अनेकदा साध्या संरचनात्मक दोषापेक्षा खूपच महाग असते, कारण ही समस्या विक्रीसाठी दिसणाऱ्या पृष्ठभागावर दिसून येते.
ड्राफ्ट अँगल, रिब डिझाइन, गेटचे स्थान आणि व्हेंटिंग हे सर्व एकाच गुणवत्ता प्रणालीचा भाग आहेत. ग्राहकोपयोगी उत्पादन जितके अधिक गुंतागुंतीचे असते, तितकेच या तपशिलांचे आगाऊ नियोजन करणे अधिक महत्त्वाचे ठरते. खूप कडक असलेली स्नॅप-फिट क्लिप जोडणीच्या वेळी तडकण्याची शक्यता असते; खूप जाड असलेला बॉस आकुंचन पावून पृष्ठभागावर डाग निर्माण करू शकतो; किंवा रंगकाम किंवा टेक्स्चर लावल्यानंतर लपलेली वेल्ड लाइन दिसू शकते.
| डिझाइन वैशिष्ट्य | सामान्य मार्गदर्शन | दुर्लक्ष केल्यास होणारे सामान्य अपयश |
|---|---|---|
| भिंतीची जाडी | विभाग शक्य तितके एकसमान ठेवा | खोलगट खुणा, वाकडेपणा, थंड होण्यास जास्त वेळ |
| ड्राफ्ट अँगल | स्वच्छ निष्कासनास समर्थन देण्यासाठी मसुदा जोडा | ओढल्याच्या खुणा, ओरखडे, चिकटणे |
| बरगड्यांची जाडी | बरगड्या मुख्य भिंतीपेक्षा पातळ ठेवा | सिंक मार्क्स आणि स्थानिक ताण |
| गेटचे स्थान | अवशेष संतुलित करण्यासाठी, भरण्यासाठी आणि लपवण्यासाठी जागा | वेल्ड रेषा, प्रवाहातील अडथळा, दिसणाऱ्या खुणा |
| हवा बाहेर टाकणे | अडकलेल्या वायूला बाहेर पडू द्या | अर्धवट फटके, जळण्याचे डाग, खराब पृष्ठभाग |
प्रत्यक्ष सोर्सिंगच्या कामात, पुरवठादाराचा अभियांत्रिकी पाठिंबा महत्त्वाचा ठरतो. जर ग्राहकाने फक्त एक स्केच पाठवले, तरीही पुरवठादाराने टूलिंग सुरू होण्यापूर्वी धोक्याचे मुद्दे ओळखून बदलांची शिफारस केली पाहिजे. अशा प्रकारचा लवकर केलेला हस्तक्षेप अनेकदा कमी दराच्या मोल्ड कोटपेक्षाही जास्त वेळ वाचवतो, कारण स्टील कटिंगनंतर केलेले डिझाइन बदल हे कागदावर केलेल्या डिझाइन बदलांपेक्षा नेहमीच अधिक महाग असतात.
टूलिंग करण्यापूर्वी खरेदीदारांनी कोणत्या तांत्रिक डेटाची विनंती करावी
जोपर्यंत खरेदीदाराकडे स्वीकृतीचे लक्ष्य निश्चित करण्यासाठी पुरेशी तांत्रिक माहिती उपलब्ध होत नाही, तोपर्यंत अवजारांची निर्मिती कधीही सुरू करू नये.
सानुकूलित ABS इंजेक्शन मोल्डिंगसाठी, किमान आवश्यक माहितीमध्ये 3D मॉडेल, 2D रेखाचित्र, लक्ष्यित सामग्री, वार्षिक उत्पादन क्षमता, बाह्य स्वरूपाचे मानक, जुळवणीची स्थिती आणि पॅकेजिंग किंवा शिपिंगवरील कोणतेही निर्बंध यांचा समावेश असावा. ही माहिती नसल्यास, पुरवठादार असा साचा देऊ शकतो जो तांत्रिकदृष्ट्या आकार तयार करू शकेल, परंतु ग्राहकोपयोगी उत्पादनाला आवश्यक असलेली गुणवत्ता देऊ शकणार नाही.
प्रकल्प अयशस्वी होण्याचे एक कारण म्हणजे, 'फिट' आणि 'फिनिश' यांना मोजता येण्याजोग्या आवश्यकतांऐवजी सामान्य उद्दिष्टे मानले जाते. उदाहरणार्थ, जर पुढचे कव्हर जुळणाऱ्या भागाशी संरेखित होणे आवश्यक असेल, तर टीमने टॉलरन्स स्टॅक, दृश्यमान रेषा मर्यादा आणि कोणतेही महत्त्वपूर्ण संदर्भ पृष्ठभाग परिभाषित केले पाहिजेत. जर उत्पादन घरगुती उपकरण असेल, तर खरेदीदाराने स्वच्छतेचा प्रतिकार, अतिनील किरणांचा प्रभाव आणि रंगाच्या स्थिरतेबद्दलच्या अपेक्षा देखील परिभाषित केल्या पाहिजेत, कारण ग्राहक उत्पादनांचे मूल्यांकन अनेकदा प्रथम त्यांच्या दिसण्यावरून आणि नंतरच त्यांच्या यांत्रिक टिकाऊपणावरून केले जाते.
| इनपुट आयटम | ते का आवश्यक आहे | मोजता येण्याजोग्या गरजेचे उदाहरण |
|---|---|---|
| ३डी सीएडी फाईल | भूमिती आणि विभाजन धोरण परिभाषित करते | STEP किंवा IGES मॉडेल |
| २डी रेखाचित्र | सहिष्णुता आणि तपासणी बिंदू परिभाषित करते | जुळणाऱ्या पृष्ठभागावरील महत्त्वपूर्ण परिमाण सहनशीलता |
| सामग्री तपशील | रेझिन निवड आणि कार्यप्रदर्शन लक्ष्य लॉक करते | कॉस्मेटिक हाउसिंगसाठी एबीएस ग्रेड |
| वार्षिक खंड | कॅव्हिटींची संख्या आणि मशीनचा आकार निश्चित करते | ५०,०००, २००,०००, किंवा १,०००,००० युनिट्स |
| सौंदर्यविषयक आवश्यकता | पॉलिश, पोत आणि दोषांच्या मर्यादा परिभाषित करते | समोरच्या बाजूला १ मीटर अंतरावर कोणताही खळगा दिसत नाही. |
तपासणी शिस्तीसाठी, अनेक संघ सामान्य मेट्रोलॉजी पद्धतींचा संदर्भ घेतात.NIST लांबी मापनशास्त्र संसाधनेमापन शोधनक्षमता पुनरावर्तनीय गुणवत्ता नियंत्रणास कशी साहाय्य करते हे समजून घेणे. ग्राहक उत्पादन प्रकल्पात, यातून मिळणारा धडा सोपा आहे: जर रेखाचित्रात महत्त्वाच्या गोष्टी नमूद केल्या नसतील, तर उत्पादन विभाग खरेदीदाराच्या खऱ्या स्वीकृती निकषांऐवजी खर्चाला प्राधान्य देईल.
उत्पादन प्रक्रिया: मोल्ड ट्रायलपासून ते स्थिर ABS इंजेक्शन मोल्डिंगपर्यंत
स्थिर उत्पादन सहसा एका नियंत्रित चाचणी प्रक्रियेतून मिळते, एकाच परिपूर्ण पहिल्या प्रयत्नातून नव्हे.
टूलिंग पूर्ण झाल्यावर, पहिल्या मोल्ड ट्रायलला अंतिम मंजुरीचा टप्पा न मानता, शिकण्याचा टप्पा म्हणून पाहिले पाहिजे. टीमने वारंवार केलेल्या प्रक्रियांमधून फिल पॅटर्न, गेट बॅलन्स, इजेक्शन बिहेविअर, कॉस्मेटिक डिफेक्ट्स आणि डायमेन्शनल ड्रिफ्ट यांची पडताळणी केली पाहिजे. ABS वर अनेकदा ग्रेड, पार्टची भूमिती आणि मशीन सेटअपवर अवलंबून असलेल्या एका व्यावहारिक मोल्डिंग विंडोमध्ये प्रक्रिया होते, त्यामुळे जो पुरवठादार ऑपरेटरच्या स्मरणशक्तीवर अवलंबून न राहता, ट्रायलच्या परिस्थितीची काळजीपूर्वक नोंद ठेवतो आणि एक पुनरावर्तनीय प्रोसेस शीट तयार करतो, तोच सर्वोत्तम पुरवठादार असतो.
ग्राहक प्लास्टिक उत्पादनांसाठी, चाचणी प्रमाणीकरणामध्ये स्थिर-स्थिती परिस्थितीत अनेक शॉट्सचा समावेश असावा. यामुळे टीमला हे पाहता येते की दोष यादृच्छिक आहेत की प्रणालीगत. जर सिंक मार्क फक्त पहिल्या काही शॉट्समध्येच दिसत असेल, तर ती थर्मल स्टॅबिलायझेशनची समस्या असू शकते. जर ते प्रत्येक सायकलमध्ये त्याच भागात दिसत असेल, तर पार्ट डिझाइन किंवा गेट स्ट्रॅटेजी हे बहुधा मूळ कारण आहे. हा फरक अत्यंत महत्त्वाचा आहे कारण त्यामुळे चुकीची दुरुस्ती लागू होण्यापासून बचाव होतो.
- भिंतीचा समतोल, गेटची स्थिती आणि बाहेर फेकले जाण्याचा धोका या संदर्भात डिझाइनचे पुनरावलोकन करा.
- पहिली चाचणी घ्या आणि भरण्याची क्रिया, दाब आणि थंड होण्याची प्रक्रिया नोंदवा.
- औष्णिक स्थिरीकरणानंतर आकारमान आणि दृश्य गुणवत्ता तपासा.
- शक्य असल्यास स्टील बदलण्यापूर्वी प्रक्रिया सेटिंग्ज समायोजित करा.
- स्थिर उत्पादन नमुन्यामध्ये पुनरावृत्तीक्षमतेची खात्री करा.
आयएसओ-आधारित मोल्डिंग पद्धतीनुसार, एका नमुना भागापेक्षा प्रक्रिया क्षमता आणि आकारमान नियंत्रण अधिक महत्त्वाचे असते. म्हणूनच खरेदीदारांनी चाचणी अहवाल, प्रक्रिया मापदंड आणि नमुना मंजुरीच्या नोंदी मागितल्या पाहिजेत. जो पुरवठादार वितळणबिंदूचे तापमान, मोल्डचे तापमान, पॅकिंग दाब आणि थंड होण्याचा वेळ यावर नियंत्रण कसे ठेवतो हे स्पष्ट करू शकतो, तो केवळ "जलद वितरणाचे" वचन देणाऱ्या पुरवठादारापेक्षा मोठ्या प्रमाणावरील उत्पादनासाठी सहसा अधिक चांगल्या प्रकारे तयार असतो.
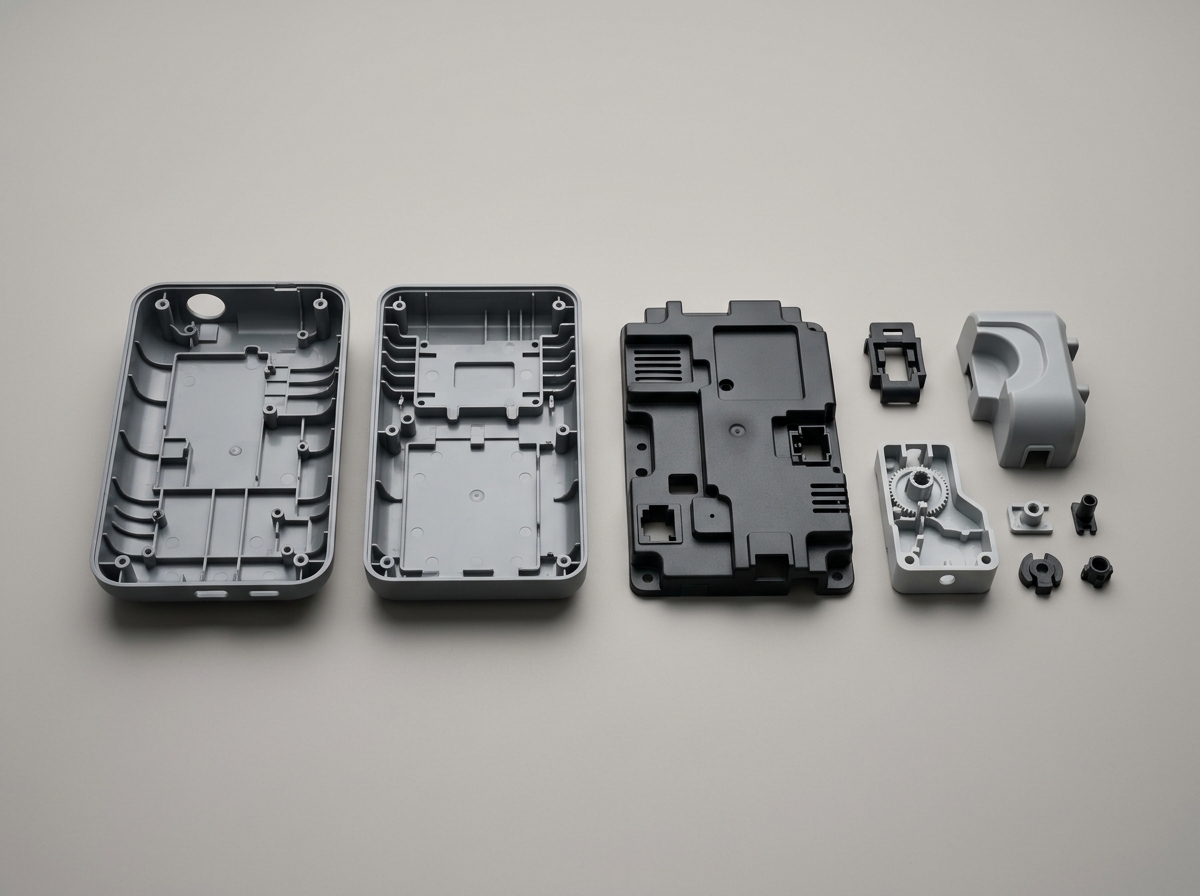 जिथे ABS इतर ग्राहक प्लास्टिकवर मात करते
जेव्हा उत्पादनाला एखाद्या टोकाच्या गुणधर्माऐवजी संतुलित कामगिरीची आवश्यकता असते, तेव्हा ABS हा अनेकदा सर्वोत्तम पर्याय ठरतो.
ग्राहकोपयोगी अनुप्रयोगांमध्ये, सामग्रीची निवड क्वचितच एखाद्या आकड्यावर अवलंबून असते. ती आघात प्रतिरोध, देखावा, दृढता, उत्पादन कालावधी आणि किंमत यांच्यात संतुलन साधण्यावर अवलंबून असते. जेव्हा एखादा भाग दिसायला सुबक आणि हातात मजबूत वाटणे आवश्यक असते, तेव्हा ABS कमी किमतीच्या पॉलीओलेफिन्सपेक्षा सरस ठरते. तसेच, जेव्हा उत्पादन अजूनही विकासाधीन असते आणि खरेदीदाराला कमी जोखमीसह उत्पादन बाजारात आणायचे असते, तेव्हा अधिक विशेष अभियांत्रिकी सामग्रीच्या तुलनेत ABS निर्दिष्ट करणे सोपे असू शकते.
योग्य तुलना ही “कोणते रेझिन सर्वात मजबूत आहे” ही नसून, “कोणते रेझिन तयार उत्पादनाच्या एकूण गरजा पूर्ण करते” ही आहे. दिसणाऱ्या उपकरणाच्या बेझेलसाठी, ABS हा सर्वात सुरक्षित व्यावसायिक पर्याय असू शकतो. पारदर्शक संरक्षक घटकासाठी, PC अधिक योग्य असू शकते. लवचिक युटिलिटी पार्टसाठी, किमतीच्या बाबतीत PP सरस ठरू शकते. एका चांगल्या पुरवठादाराने प्रत्येक प्रकल्पासाठी एकाच मटेरियलचा आग्रह न धरता, या देवाणघेवाणीचे फायदे-तोटे समजावून सांगता आले पाहिजेत.
| अर्ज | एबीएस उपयुक्तता | जेव्हा… उत्तम पर्याय. | सर्वसाधारण खरेदीदाराचे प्राधान्य |
|---|---|---|---|
| इलेक्ट्रॉनिक्स हाउसिंग | उच्च | पारदर्शकता किंवा अतिरिक्त उष्णता प्रतिरोधकतेची गरज आहे | देखावा आणि फिट |
| उपकरण कव्हर | उच्च | रासायनिक किंवा उष्णतेच्या टोकाच्या स्थितीची गरज असते | पृष्ठभागाची गुणवत्ता आणि कडकपणा |
| खेळण्याचे कवच | उच्च | अत्यंत उच्च प्रभाव किंवा सौम्य-स्पर्श वर्तनाची आवश्यकता आहे | सुरक्षितता आणि रंगातील सुसंगतता |
| युटिलिटी क्लिप | मध्यम | अत्यंत कमी खर्च आणि लवचिकता आवश्यक आहे | खर्च आणि स्नॅप कामगिरी |
अनेक खरेदी संघांसाठी, अंतिम टप्प्यातील जुळवणी हा निर्णायक घटक असतो. जर ग्राहक उत्पादनाला रंगवलेला पृष्ठभाग, छापलेला लोगो किंवा दुय्यम जुळवणी असेल, तर पृष्ठभाग तयार करण्याच्या अधिक समस्या निर्माण करणाऱ्या रेझिनपेक्षा ABS हाताळायला सोपे असू शकते. म्हणूनच, 'सर्वोत्तम' हे केवळ कच्च्या रेझिनच्या डेटा शीटनुसार नव्हे, तर नेहमी संपूर्ण उत्पादन जीवनचक्राच्या संदर्भात परिभाषित केले पाहिजे.
कस्टम इंजेक्शन मोल्डिंगमधील खर्च, लागणारा वेळ आणि गुणवत्तेतील तडजोडी
गुणवत्तेतील घट विचारात घेतल्यावर, सर्वात कमी किमतीचा साचा हाच अनेकदा सर्वात महागडा पर्याय ठरतो.
कस्टम इंजेक्शन मोल्डिंगचे अर्थशास्त्र हे टूलिंगची गुंतागुंत, कॅव्हिटींची संख्या, फिनिशिंगच्या आवश्यकता, चाचणी चक्रे आणि अपेक्षित आयुष्यभरातील उत्पादन प्रमाण यांवर अवलंबून असते. ग्राहकोपयोगी प्लास्टिक उत्पादनांसाठी, एक साधा मोल्ड सुरुवातीची गुंतवणूक कमी करू शकतो, परंतु जर त्यामुळे बाह्य स्वरूपात दोष निर्माण झाले किंवा सायकल टाइम वाढला, तर एकूण अंतिम खर्च झपाट्याने वाढू शकतो. खरेदीदारांनी केवळ टूलिंगच्या दराचेच नव्हे, तर प्रत्येक चांगल्या भागाच्या खर्चाचेही मूल्यांकन केले पाहिजे.
लीड टाइमकडेही तितकेच लक्ष देणे आवश्यक आहे. जर उत्पादन लॉन्चच्या विशिष्ट कालावधीवर किंवा हंगामी मागणीवर अवलंबून असेल, तर हळू प्रतिसाद देणाऱ्या स्वस्त विक्रेत्यापेक्षा, अभियांत्रिकी अभिप्रायावर त्वरित प्रक्रिया करू शकणारा थोडा महागडा पुरवठादार अधिक चांगला व्यावसायिक परिणाम देऊ शकतो. ग्राहकोपयोगी श्रेणींमध्ये, उत्पादन बाजारात आणण्यासाठी लागणारा वेळ अनेकदा प्रति युनिट खर्चाएवढाच महत्त्वाचा असतो.
| खर्च चालक | प्रकल्पावर परिणाम | खरेदीदाराचा निर्णय बिंदू |
|---|---|---|
| साधनाची गुंतागुंत | डिझाइन आणि मशीनिंगसाठी लागणारे श्रम वाढवते | सोप्या पद्धतीने भागांची विभागणी शक्य आहे का? |
| पोकळीची संख्या | उत्पादन आणि साच्याच्या किंमतीवर परिणाम होतो | मल्टी-कॅव्हिटी टूलिंगसाठी हवामानाचा अंदाज पुरेसा आहे का? |
| पृष्ठभागाची अंतिम रूपरेषा | प्रभाव पॉलिशिंग आणि टेक्स्चर काम | प्रीमियम लूकची खरंच गरज आहे का? |
| चाचणी पुनरावृत्ती | वेळ आणि अभियांत्रिकी खर्च वाढतो | स्टील कापण्यापूर्वी डीएफएम धोका कमी करू शकते का? |
अधिक परिपूर्ण सोर्सिंग सेटअपसाठी, काही खरेदीदार हे देखील पुनरावलोकन करतातप्लास्टिकचे भाग आणि ॲक्सेसरीजआणिकंपनीबद्दलपुरवठादार केवळ मोल्डिंगच नव्हे, तर संपूर्ण जीवनचक्रात पार्ट मॅचिंग, विक्रीपश्चात सहाय्य आणि प्रकल्प संवाद यांसारख्या गोष्टींनाही समर्थन देऊ शकतो की नाही, हे समजून घेण्यासाठी ही पृष्ठे महत्त्वाची आहेत. हा व्यापक दृष्टिकोन अनेकदा हे उघड करतो की, नातेसंबंध खऱ्या अर्थाने उत्पादनासाठी सज्ज आहे की नाही.
एबीएस इंजेक्शन मोल्डिंगमधील सामान्य समस्या आणि त्या कशा कमी कराव्यात
बहुतेक ABS मोल्डिंगमधील दोष अपेक्षित असतात आणि योग्य प्रक्रिया व डिझाइन नियंत्रणांनी ते कमी केले जाऊ शकतात.
सिंक मार्क्स सामान्यतः स्थानिक जाडी वाढण्याशी संबंधित असतात, विशेषतः रिब्स, बॉसेस आणि सजावटीच्या भागांभोवती. वॉरपेज सामान्यतः असमान शीतलीकरण, असंतुलित वॉल लेआउट किंवा अवशिष्ट ताणामुळे होते. वेल्ड लाईन्स अनेकदा तिथे दिसतात जिथे दोन वितळलेले भाग एकत्र येतात, आणि जेव्हा भागाला चकचकीत दिसण्याची आवश्यकता असते तेव्हा त्या अधिक स्पष्ट दिसतात. शॉर्ट शॉट्स हे खराब व्हेंटिंग, अपुरा इंजेक्शन दाब किंवा पूर्ण भरण्यास समर्थन न देणारी गेट डिझाइन दर्शवू शकतात.
या समस्यांना सामान्य मानून स्वीकारणे हा व्यावहारिक प्रतिसाद नाही. एक शिस्तबद्ध पुरवठादार अनेकदा भागाची भूमिती, मोल्डचे तापमान, पॅकिंग प्रोफाइल आणि कूलिंगची एकसमानता तपासून निदानापासून दुरुस्तीपर्यंत जाऊ शकतो. दृश्यमान पृष्ठभाग असलेल्या ग्राहक उत्पादनांसाठी, ही शिस्त उत्पादनाइतकीच ब्रँडच्या प्रतिमेचेही रक्षण करते.
- सर्वप्रथम भिंतीच्या जाडीतील बदल तपासा.
- गेटची स्थिती आणि व्हेंटिंगच्या गुणवत्तेची तपासणी करा.
- संपूर्ण पोकळीमधील शीतलीकरणाच्या संतुलनाचा आढावा घ्या.
- पुनरावृत्त चक्रांमध्ये आयामी विचलन मोजा.
- प्रत्यक्ष प्रकाशात बाह्य स्वरूपाच्या गुणवत्तेची पडताळणी करा.
जेव्हा खरेदीदारांना दोषांचे हे नमुने समजतात, तेव्हा ते खरेदीच्या वेळी अधिक चांगले प्रश्न विचारू शकतात. त्यामुळे अनेकदा जलद मंजुरी मिळते, मोठ्या प्रमाणावरील उत्पादनात अनपेक्षित अडचणी कमी होतात आणि विक्रीसाठी तयार असलेले भाग अधिक विश्वसनीय बनतात.
कस्टम एबीएस इंजेक्शन मोल्डिंग पुरवठादाराचे मूल्यांकन कसे करावे
सर्वोत्तम पुरवठादार तोच असतो जो तांत्रिक धोका वितरणाची समस्या बनण्यापूर्वीच कमी करतो.
पुरवठादाराची निवड अभियांत्रिकी क्षमता, प्रतिसादाचा वेग, संवादाची गुणवत्ता आणि उत्पादनातील सातत्य यावर आधारित असावी. ग्राहकोपयोगी उत्पादनांसाठी केवळ दरपत्रक देऊ शकणारा कारखाना पुरेसा नाही. टीमने डीएफएम (DFM) सहाय्य, चाचणी अहवाल, मापनातील शिस्त आणि पहिल्या खेपनंतर स्थिर पाठपुरावा यांचे पुरावे शोधले पाहिजेत. निर्यात प्रकल्पांसाठी, इंग्रजी संवाद आणि कागदपत्रांची स्पष्टता देखील महत्त्वाची आहे, कारण टॉलरन्स किंवा व्हिज्युअल मानकांबाबतच्या गैरसमजांमुळे मालाच्या वितरणास विलंब होऊ शकतो.
खरेदीदारांनी तत्सम उत्पादनांची वास्तविक उदाहरणे, टीमने सोडवलेल्या दोषांचे प्रकार आणि पुरवठादार नमुना मंजुरी व उत्पादन बदल नियंत्रण कसे हाताळतो, याबद्दल विचारणा करावी. जर प्रकल्पामध्ये अनेक SKUs किंवा फॅमिली मोल्ड्सचा समावेश असेल, तर कारखाना वेळापत्रक आणि टूलिंग देखभालीचे व्यवस्थापन कसे करतो हे समजून घेणे विशेष महत्त्वाचे आहे, जेणेकरून एका उत्पादनामुळे दुसऱ्या उत्पादनात व्यत्यय येणार नाही.
| पुरवठादार क्षमता | चांगलं कसं दिसतं | हे का महत्त्वाचे आहे |
|---|---|---|
| डीएफएम समर्थन | टूलिंग करण्यापूर्वी टिप्पण्या स्पष्ट करा | पुनर्रचना खर्च कमी करते |
| चाचणी अहवाल | नोंदवलेले मापदंड आणि नमुना नोंदी | मंजुरीच्या मागोवाक्षमतेत सुधारणा करते |
| गुणवत्ता नियंत्रण | पुनरावृत्ती करण्यायोग्य तपासणी आणि अभिप्राय | मोठ्या प्रमाणावरील उत्पादनाची स्थिरता जपते |
| संवाद | जलद आणि नेमके तांत्रिक प्रतिसाद | प्रक्षेपणाची कालमर्यादा कमी करते |
| विक्रीनंतरचे समर्थन | साधनांची देखभाल आणि समस्या निवारण | दीर्घकालीन पुरवठा सातत्याचे संरक्षण करते |
खरेदीदारासाठी सर्वात उपयुक्त प्रश्न अनेकदा साधा असतो: हा पुरवठादार मला प्रत्येक तांत्रिक तपशील एकट्याने सांभाळायला भाग न पाडता, संकल्पनेपासून स्थिर ग्राहक प्लास्टिक उत्पादनांपर्यंत पोहोचण्यास मदत करू शकेल का? जर उत्तर होय असेल, तर प्रकल्प सहसा अधिक सुरक्षित हातात असतो.
ग्राहक उत्पादनांसाठी ABS इंजेक्शन मोल्डिंगबद्दल वारंवार विचारले जाणारे प्रश्न
१. ग्राहक प्लास्टिक उत्पादनांसाठी ABS हा सर्वोत्तम पदार्थ आहे का?
जेव्हा उत्पादनाला आघात प्रतिरोध, स्वच्छ पृष्ठभाग आणि किफायतशीर मोठ्या प्रमाणावरील उत्पादनाची आवश्यकता असते, तेव्हा ABS हा एक सर्वोत्तम सर्वसमावेशक पर्याय आहे. पारदर्शक भागांसाठी किंवा अति उष्णतेसाठी तो नेहमीच सर्वोत्तम नसतो, परंतु हाउसिंग आणि कव्हर्ससाठी तो अनेकदा एक मजबूत आणि नेहमीचा पर्याय असतो.
२. कस्टम इंजेक्शन मोल्डिंगची विनंती करण्यापूर्वी मी काय तयारी करावी?
तुम्ही ३डी मॉडेल, २डी रेखाचित्र, अपेक्षित आकारमान, सामग्रीची पसंती, बाह्य स्वरूपाची आवश्यकता आणि जोडणीच्या अटी तयार ठेवल्या पाहिजेत. तुमच्या गरजा जितक्या अधिक मोजता येण्याजोग्या असतील, तितके पुरवठादाराला अचूक दरपत्रक देणे आणि पुनर्रचना टाळणे सोपे जाईल.
३. ABS भागांवर कधीकधी सिंक मार्क्स का दिसतात?
सिंक मार्क्स सहसा स्थानिक जाडी वाढल्यामुळे येतात, विशेषतः रिब्स, बॉसेस किंवा जड भागांजवळ. भूमिती सुधारून, गेटची जागा समायोजित करून किंवा पॅकिंग आणि कूलिंगमध्ये संतुलन साधून ते अनेकदा कमी केले जाऊ शकतात.
४. मी वेगवेगळ्या कस्टम इंजेक्शन मोल्डिंग पुरवठादारांची तुलना कशी करू?
डीएफएम सपोर्ट, ट्रायलमधील पारदर्शकता, प्रतिसादाचा वेग, गुणवत्ता नियंत्रण आणि उत्पादन वाढीच्या काळात समस्या सोडवण्याची क्षमता या बाबींवर त्यांची तुलना करा. किंमत महत्त्वाची आहे, पण प्रत्येक चांगल्या भागामागे येणारा खर्च हे अधिक उपयुक्त मापदंड आहे.
५. समोरच्या बाजूला दिसणाऱ्या ग्राहक उत्पादनांसाठी एबीएसचा वापर करता येतो का?
होय. दिसणाऱ्या फ्रंट शेलसाठी सामान्यतः एबीएसचा वापर केला जातो, कारण साचा आणि प्रक्रिया योग्यरित्या नियंत्रित केल्यास त्यावर टेक्स्चर देता येते, ते चांगले पॉलिश होते आणि त्याचा एकसारखा देखावा टिकून राहतो.
६. मी ABS ऐवजी PC ची निवड केव्हा करावी?
जेव्हा पारदर्शकता, उच्च आघात प्रतिरोध किंवा अतिरिक्त उष्णता प्रतिरोधाची आवश्यकता असते, तेव्हा पीसी (PC) अधिक चांगला ठरतो. जर पारदर्शकतेपेक्षा देखावा आणि सर्वसाधारण कणखरपणा अधिक महत्त्वाचे असतील, तर व्यावसायिक दृष्ट्या एबीएस (ABS) हाच अधिक चांगला पर्याय ठरू शकतो.
७. मोल्डिंग सोल्यूशनला खऱ्या अर्थाने कस्टम कशामुळे म्हटले जाते?
खऱ्या अर्थाने सानुकूलित उपायामध्ये खरेदीदाराच्या भागाचे कार्य आणि बाजारपेठेतील लक्ष्य यानुसार तयार केलेले डिझाइन पुनरावलोकन, सामग्री जुळवणी, मोल्ड अभियांत्रिकी, चाचणी प्रमाणीकरण आणि उत्पादन नियोजन यांचा समावेश असतो.
पोस्ट करण्याची वेळ: २० सप्टेंबर २०२६