
- उत्पादनाचा वेगवान दर हा केवळ इंजेक्शन प्रेशरपेक्षा कूलिंग, कॅव्हिटी काउंट आणि ऑटोमेशनमुळे अधिक वाढतो.
- वेळेच्या मर्यादेत उत्पादने बाजारात आणण्यासाठी रॅपिड इंजेक्शन मोल्डिंग सर्वोत्तम आहे, परंतु त्यासाठी पार्ट डिझाइन, रेझिनची निवड आणि टूलिंगची रणनीती यांमध्ये सुसंवाद असणे आवश्यक आहे.
- जेव्हा उच्च-व्हॉल्यूम प्रोग्राम्समध्ये बॅलन्स्ड गेटिंग, हॉट रनर्स आणि सु-नियंत्रित इजेक्शनचा वापर केला जातो, तेव्हा ते एकूण थ्रुपुटमध्ये सहसा यशस्वी ठरतात.
- जर भूमितीमुळे सिंक मार्क्स, वॉरपेज किंवा जास्त थंड होण्याची वेळ निर्माण होत असेल, तर एका भागासाठी सर्वात जलद प्रक्रिया दुसऱ्या भागासाठी सर्वात मंद ठरू शकते.
- गुणवत्तेतील घसरणीमुळे वेगातील वाढ नाहीशी होऊ शकते, म्हणून सायकल टाइमचे मूल्यांकन स्क्रॅप रेट, डायमेंशनल कंट्रोल आणि मोल्ड मेंटेनन्स यांच्यासोबत केले पाहिजे.
कोणती इंजेक्शन मोल्डिंग प्रक्रिया अधिक उत्पादन गती देते हे केवळ मशीन किती वेगाने रेझिन इंजेक्ट करते यावर अवलंबून नसते, तर एखादा भाग किती लवकर थंड केला जाऊ शकतो, बाहेर काढला जाऊ शकतो आणि ही प्रक्रिया पुन्हा केली जाऊ शकते यावरही अवलंबून असते. औद्योगिक मोल्डिंगच्या गुणवत्तेचे मूल्यांकन अनेकदा प्रक्रिया क्षमतेच्या उद्दिष्टांच्या आधारे केले जाते, जसे की टॉलरन्सची पडताळणी.आयएसओ २०४५७:२०१८साचा आणि यंत्राच्या वर्तनाची तपासणी सामान्यतः अनुरूप पद्धतींनी केली जातेआयएसओ १०७९१-१:२०१६आणि साधनांच्या अचूकतेच्या अपेक्षांमध्येएनआयएसटीमापन पद्धती. खरेदीदारांसाठीस्वयंचलित लॅचेस, घरगुती उपकरणांचे भागकिंवाऔद्योगिक भागसर्वात जलद मार्ग सहसा डिझाइन-फॉर-मॅन्युफॅक्चर दृष्टिकोन असतो जो कूलिंग मास कमी करतो, अंडरकट सोपे करतो आणि स्थिर मल्टी-कॅव्हिटी आउटपुटला समर्थन देतो.
इंजेक्शन मोल्डिंग प्रक्रियेचा वेग सामान्यतः थंड होण्याच्या वेळेमुळे का मर्यादित असतो?
बहुतेक प्लास्टिक उत्पादन चक्रांमध्ये थंड होण्याचा वेळ ही मुख्य अडचण असते.
अनेक मोल्डेड भागांमध्ये, इंजेक्शन आणि पॅकिंगला फक्त काही सेकंद लागू शकतात, तर कूलिंगसाठी एकूण सायकलच्या अर्ध्याहून अधिक वेळ लागू शकतो. म्हणूनच, जी प्रक्रिया सर्वात कार्यक्षमतेने उष्णता काढून टाकते, तीच सहसा सर्वात वेगवान इंजेक्शन मोल्डिंग प्रक्रिया असते. पातळ-भिंतीचे भाग, कार्यक्षम वॉटर लाईन्स, कॉन्फॉर्मल कूलिंग आणि हॉट रनर सिस्टीम या सर्वांमुळे प्रतीक्षा वेळ कमी होतो. एका सामान्य PP किंवा ABS भागासाठी, जेव्हा थर्मल मास कमी केला जातो आणि गेट फ्रीझ नियंत्रित केला जातो, तेव्हा एक सु-रचित टूल अनेकदा ३०-सेकंदांच्या सायकलवरून लक्षणीयरीत्या कमी वेळेच्या सायकलवर जाऊ शकते. याउलट, जाड PC हाउसिंग, स्ट्रक्चरल रिब्स आणि कॉस्मेटिक पृष्ठभागांना वॉरपेज, सिंक मार्क्स किंवा ग्लॉस व्हेरिएशन टाळण्यासाठी अनेकदा जास्त कूलिंगची आवश्यकता असते.
खरेदीदाराच्या बाजूच्या नियोजनासाठी, याचा अर्थ असा की गती रेखांकनाच्या टप्प्यापासूनच सुरू होते. जर तुम्ही सोर्सिंग करत असाल तर...प्लास्टिक इंजेक्शन मोल्डग्राहकोपयोगी उपकरणासाठी, केवळ मशीनच्या टनेजपेक्षा मोल्डची रचना, भिंतीची जाडी आणि रनरची मांडणी अधिक महत्त्वाची असते. भागाची भूमिती तयार होण्यापूर्वीच जलद सायकल टाइमची मागणी करणे ही सर्वात सामान्य चूक आहे.
रॅपिड इंजेक्शन मोल्डिंग विरुद्ध पारंपरिक इंजेक्शन मोल्डिंग प्रक्रिया
रॅपिड इंजेक्शन मोल्डिंग लवकर बाजारात आणता येते, तर पारंपरिक इंजेक्शन मोल्डिंगचा विस्तार लवकर करता येतो.
रॅपिड इंजेक्शन मोल्डिंगची निवड सहसा प्रोटोटाइप, पायलट बिल्ड्स, ब्रिज प्रोडक्शन किंवा कमी वेळेत व्यावसायिक उत्पादने बाजारात आणण्यासाठी केली जाते. यामध्ये जलद टूल निर्मिती, स्टीलची सोपी निवड आणि जलद पुनरावृत्ती यांना प्राधान्य दिले जाते. जेव्हा पार्ट स्थिर असतो, मागणीचा अंदाज लावता येतो आणि सुरुवातीच्या टूलिंगच्या वेगापेक्षा प्रति नग दीर्घकालीन खर्च अधिक महत्त्वाचा असतो, तेव्हा पारंपरिक इंजेक्शन मोल्डिंग अधिक चांगले ठरते. यातील तडजोड सोपी आहे: रॅपिड इंजेक्शन मोल्डिंगमुळे विकासाचा वेळ कमी होऊ शकतो, परंतु एकदा डिझाइन निश्चित झाल्यावर उत्पादन कार्यक्षमतेच्या बाबतीत एक प्रस्थापित पारंपरिक टूल अनेकदा सरस ठरते.
| प्रक्रिया प्रकार | ठराविक उद्देश | वेगाचा फायदा | मुख्य मर्यादा |
|---|---|---|---|
| जलद इंजेक्शन मोल्डिंग | प्रोटोटाइप, पायलट, तातडीचे प्रक्षेपण | साधनांच्या निर्मितीसाठी लागणारा कमी वेळ आणि नवीन भागांची जलद उपलब्धता | अति जास्त प्रमाणासाठी कमी योग्य |
| पारंपारिक इंजेक्शन मोल्डिंग | मोठ्या प्रमाणावर उत्पादन | ऑप्टिमायझेशननंतर कमी झालेला सायकल टाइम | टूल विकासासाठी लागणारा जास्त वेळ |
| उच्च-कॅव्हिटेशन इंजेक्शन मोल्डिंग | मोठ्या प्रमाणातील कार्यक्रम | सर्वाधिक ताशी उत्पादन | साधनांची वाढती गुंतागुंत आणि संतुलनाचा धोका |
जर तुमचे ध्येय उत्पादन लवकर बाजारात आणणे असेल, तर रॅपिड इंजेक्शन मोल्डिंगमुळे सहसा पहिले विक्रीयोग्य भाग अधिक वेगाने मिळतात. जर तुमचे ध्येय अनेक महिन्यांच्या उत्पादनादरम्यान सर्वाधिक उत्पादन गती मिळवणे असेल, तर एकदा प्रक्रिया जुळवून घेतली की, हाय-कॅव्हिटेशन पारंपरिक टूल सामान्यतः सरस ठरते.
कोणत्या इंजेक्शन मोल्डिंग प्रक्रियेमुळे सर्वाधिक उत्पादन दर मिळतो?
जेव्हा भाग लहान आणि संतुलित असतो, तेव्हा हाय-कॅव्हिटेशन मोल्डिंगमधून सामान्यतः सर्वाधिक ताशी उत्पादन मिळते.
मोठ्या, गुंतागुंतीच्या किंवा अचूक भागांसाठी एक-पोकळीचा साचा उत्कृष्ट असू शकतो, परंतु जर भाग साधा असेल आणि मशीन सर्व पोकळ्या समान रीतीने भरू शकत असेल, तर १६-पोकळी किंवा ३२-पोकळीचा साचा उत्पादन अनेक पटींनी वाढवू शकतो. इथेच प्लास्टिक उत्पादनाचे अर्थशास्त्र बदलते. मशीन अजूनही २०-सेकंदांच्या चक्रावर चालू शकते, परंतु प्रति तास उत्पादन झपाट्याने वाढते कारण प्रत्येक प्रयत्नात अनेक भाग तयार होतात. पॅकेजिंग, कॅप्स, क्लोजर्स, लहान ग्राहक घटक आणि काही विद्युत भागांसाठी, कॅव्हिटेशन हे अनेकदा वेग वाढवणारे सर्वात मोठे साधन ठरते.
मुद्दा असा आहे की, जर सर्व कॅव्हिटीज स्वीकारार्ह फरकाच्या मर्यादेत असतील तरच आउटपुटचा वेग खरा ठरतो. असंतुलित गेट डिझाइनमुळे वेगवेगळे फिल टाइम्स, फ्लॅश, शॉर्ट शॉट्स किंवा साइज ड्रिफ्ट निर्माण होऊ शकतात. म्हणूनच, हाय-स्पीड उत्पादनासोबत कॅव्हिटी प्रेशर मॉनिटरिंग, संतुलित हॉट रनर डिझाइन आणि इन-प्रोसेस क्वालिटी चेक्स यांची जोड दिली पाहिजे. यामध्ये अनुभवी मोल्ड पुरवठादार...३डी साचाअसामान्य भूमिती असलेल्या भागांसाठी विकास विशेषतः मौल्यवान ठरू शकतो, कारण साध्या सपाट कवचापेक्षा जटिल पृष्ठभागांना अनेकदा अधिक काळजीपूर्वक संतुलनाची आवश्यकता असते.
| साधनांची रणनीती | उदाहरणार्थ पोकळींची संख्या | वेगाचा परिणाम | सर्वोत्तम जुळणी |
|---|---|---|---|
| एकल-पोकळी | 1 | कमी ताशी उत्पादन | मोठी किंवा संकुल घरे |
| बहु-पोकळी | ४ ते ८ | मध्यम आउटपुट गेन | उपकरणे आणि ग्राहक भाग |
| उच्च-कॅव्हिटेशन | १६ ते ६४ | प्रति चक्र सर्वाधिक उत्पादन | लहान प्रमाणित घटक |
हॉट रनर सिस्टीम रॅपिड इंजेक्शन मोल्डिंगमध्ये कशी सुधारणा करतात
हॉट रनर सिस्टीम सामान्यतः स्प्रूचे घनीकरण टाळून उत्पादनाचा वेग वाढवतात.
कोल्ड रनर सिस्टीममध्ये, प्रत्येक सायकलनंतर रनरला थंड करून काढावे लागते, ज्यामुळे सामग्रीचा अपव्यय आणि हाताळणीचा वेळ वाढतो. हॉट रनर मेल्ट चॅनलला गरम ठेवतो, त्यामुळे रनरला ट्रिम न करता पार्ट बाहेर काढता येतो. यामुळे सायकलमधील अपव्यय कमी होतो, स्क्रॅप घटतो आणि जलद ऑटोमेशनला मदत होते. मोठ्या प्रमाणातील प्लास्टिक उत्पादनासाठी, वेगातील वाढ सेकंदांमध्ये कमी असली तरी एकूण थ्रुपुटमध्ये लक्षणीय असते, कारण प्रक्रिया अधिक स्वच्छ आणि ऑटोमेट करण्यास सोपी होते.
हॉट रनर्स विशेषतः यासाठी उपयुक्त आहेतप्लास्टिक हाउसिंग मोल्डज्या अनुप्रयोगांमध्ये कॉस्मेटिक गुणवत्ता महत्त्वाची असते. ते मल्टी-कॅव्हिटी टूल्समध्ये गेट बॅलन्स स्थिर करण्यास देखील मदत करू शकतात. तथापि, त्यांना शिस्तबद्ध तापमान नियंत्रण आणि देखभालीची आवश्यकता असते. जर थर्मल प्रोफाइलमध्ये बदल झाला, तर प्रक्रिया अस्थिर होऊ शकते आणि स्ट्रिंगिंग, ड्रूल किंवा असमान फिल निर्माण होऊ शकते. वेगावर लक्ष केंद्रित करणाऱ्या कार्यक्रमांमध्ये, सर्वोत्तम हॉट रनर तोच असतो जो सायकल टाइम आणि पार्टची सुसंगतता दोन्ही टिकवून ठेवतो.
सामग्रीच्या निवडीमुळे तीच इंजेक्शन मोल्डिंग प्रक्रिया खूप वेगवान किंवा मंद होऊ शकते.
रेझिनच्या निवडीचा थेट परिणाम प्रवाह, शीतलीकरण आणि चक्र वेळेवर होतो.
उच्च वितळण श्यानता किंवा जास्त आकुंचन असलेल्या पदार्थांना अधिक काळजीपूर्वक पॅकिंग आणि जास्त वेळ थंड करण्याची आवश्यकता असते. उदाहरणार्थ, पीसी (PC) चा वापर अनेकदा पारदर्शक किंवा आघात-प्रतिरोधक आवरणांमध्ये केला जातो, परंतु त्याला सामान्यतः सामान्य पॉलीओलेफिन्सपेक्षा अधिक काटेकोर तापमान नियंत्रणाची गरज असते. म्हणूनचपीसी हाउसिंगप्रकल्पांमध्ये अनेकदा साध्या पीपी शेलपेक्षा अधिक प्रक्रियात्मक शिस्तीची आवश्यकता असते. प्रमुख रेझिन पुरवठादारांच्या मटेरियल डेटाशीटमध्ये सामान्यतः मोल्डच्या तापमानाची श्रेणी दर्शविली जाते, जी पॉलिमरनुसार लक्षणीयरीत्या भिन्न असते आणि या फरकांचा उत्पादन गतीवर त्वरित परिणाम होतो.
| साहित्य | सामान्य वापर | वेगाचा परिणाम | उत्पादन जोखीम |
|---|---|---|---|
| PP | सामान्य ग्राहक भाग | जलद थंड होणे आणि सहज प्रवाह | कमी कडकपणा |
| एबीएस | इलेक्ट्रॉनिक्स हाउसिंग | संतुलित वेग आणि पृष्ठभागाची गुणवत्ता | नीट थंड न केल्यास वाकडे होऊ शकते. |
| PC | पारदर्शक किंवा आघातरोधक आवरणे | बहुतेकदा हळू थंड होणे | ताणामुळे पांढरेपणा आणि वाकडेपणा |
सर्वात वेगवान प्रक्रिया म्हणजे नेहमीच सर्वात स्वस्त रेझिन असते असे नाही. जलद गतीने प्रक्रिया होणारे मटेरियल जर सौंदर्यात्मक किंवा संरचनात्मक आवश्यकता पूर्ण करत नसेल, तर ते वाचवण्याऐवजी अधिक दुरुस्तीची गरज निर्माण करू शकते. खरेदीदारांसाठी, योग्य प्रश्न केवळ एवढाच नाही की कोणती इंजेक्शन मोल्डिंग प्रक्रिया सर्वात वेगवान आहे, तर कोणती प्रक्रिया सर्वात वेगवान असूनही तिचे स्वरूप, मजबुती आणि आकारमानातील स्थिरता टिकवून ठेवते.
गुणवत्तेकडे दुर्लक्ष न करता उत्पादन गतीची तुलना कशी करावी
जेव्हा भाग विनिर्देशांची पूर्तता करतो, तेव्हाच सायकल टाइम महत्त्वाचा ठरतो.
फ्लॅश, सिंक मार्क्स, शॉर्ट शॉट्स किंवा डायमेंशनल ड्रिफ्ट निर्माण करणारी वेगवान प्रक्रिया हा खरा उत्पादन लाभ नाही. अचूक कामात, गुणवत्तेचे मानक महत्त्वाचे असतात कारण नाकारलेले भाग जमा होईपर्यंत वेग अस्थिरता लपवू शकतो. टॉलरन्स व्यवस्थापन सामान्यतः प्रक्रिया क्षमता, फर्स्ट आर्टिकल इन्स्पेक्शन आणि इन-लाइन सॅम्पलिंगद्वारे मोजले जाते. खालील मानकांसारखीआयएसओ २०४५७:२०१८मोल्डिंग टॉलरन्स तपासण्यासाठी एक चौकट प्रदान करते, तर पुरवठादार अनेकदा वेगातील खोटी वाढ टाळण्यासाठी आयामी तपासणी, कॅव्हिटी प्रेशर तपासणी आणि दृश्य निकषांचा वापर करतात.
उपकरणांची कव्हर्स किंवा ग्राहक इलेक्ट्रॉनिक्सची बाह्य आवरणे यांसारख्या सहज दिसणाऱ्या उत्पादनांसाठी, अगदी कमी दोष दर देखील कमी उत्पादन चक्राचे मूल्य निष्प्रभ करू शकतो. जर एखादा भाग दोन सेकंद वाचवत असेल पण टाकाऊ मालाचे प्रमाण दुप्पट करत असेल, तर वास्तविक उत्पादन क्षमता कमी होते. त्यामुळे, सर्वात वेगवान उत्पादन गती तीच आहे जी केवळ प्रति तास मशीनच्या फेऱ्यांची संख्याच नव्हे, तर प्रति तास चांगल्या भागांची संख्या जास्त ठेवते.
- फक्त इंजेक्शनची वेळच नाही, तर सायकलची वेळही तपासा.
- उत्पादन दरापासून भंगार दराचा स्वतंत्रपणे मागोवा घ्या.
- केवळ बाहेर काढतानाच नव्हे, तर थंड झाल्यावरही आयामी स्थिरतेची पडताळणी करा.
- ऑटोमेशन त्या भागाला ओरखडे न पडता किंवा त्याचा आकार न बदलता हाताळू शकते याची खात्री करा.
- मोल्डच्या देखभालीच्या वारंवारतेचा आढावा घ्या, कारण कालांतराने झीज होण्याचा वेग बदलतो.
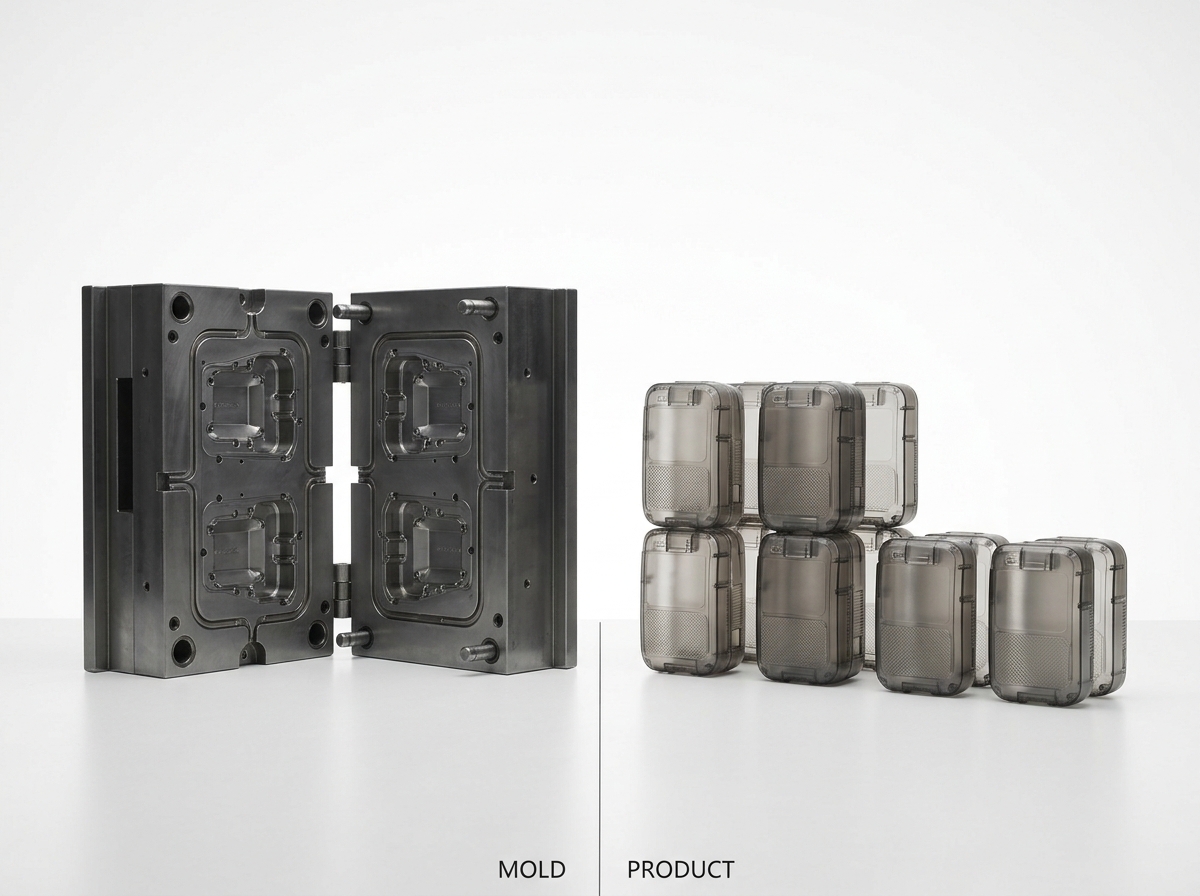 सर्वात वेगवान इंजेक्शन मोल्डिंग प्रक्रिया निवडणाऱ्या खरेदीदारांसाठी निर्णय मार्गदर्शक
सर्वोत्तम प्रक्रियेची निवड आकारमान, भूमिती आणि प्रक्षेपणाच्या वेळेवर अवलंबून असते.
नवीन उत्पादन बाजारात आणताना, खरेदीदारांना सहसा दोन वेगवेगळ्या स्वरूपांत वेगाची गरज असते: जलद टूलिंग आणि जलद युनिट उत्पादन. जलद इंजेक्शन मोल्डिंग पद्धत पहिल्या मुद्द्यावर अधिक प्रभावी ठरते. तर उच्च-कॅव्हिटेशन असलेले स्वयंचलित उत्पादन साधन दुसऱ्या मुद्द्यावर अधिक प्रभावी ठरते. जर तुमचा भाग एक साधा, वारंवार वापरला जाणारा घटक असेल, तर सर्वात जलद आणि दीर्घकालीन उपायामध्ये अनेकदा मल्टी-कॅव्हिटी मोल्ड, हॉट रनर आणि स्वयंचलित टेकआउट यांचा समावेश असतो. जर तुमचा भाग एक मोठे कॉस्मेटिक शेल असेल, तर पृष्ठभागाची गुणवत्ता टिकवून ठेवणारे, काळजीपूर्वक थंड केलेले सिंगल-कॅव्हिटी किंवा टू-कॅव्हिटी टूल हा सर्वात जलद आणि व्यावहारिक मार्ग असू शकतो.
- आवश्यक मासिक प्रमाण निश्चित करा.
- भूमिती बहु-पोकळी संतुलनास समर्थन देते की नाही याचा अंदाज घ्या.
- रेझिन वेगाने थंड झाल्यावर वाकत नाही की नाही हे तपासा.
- प्रक्षेपणाचा वेग की एककाचा वेग अधिक महत्त्वाचा आहे, हे ठरवा.
- तपासणी आणि पॅकेजिंग मोल्डिंग उत्पादनाशी जुळवून घेऊ शकतील याची खात्री करा.
सोबत काम करणाऱ्या खरेदीदारांसाठीघरगुती उपकरणांचे भाग or औद्योगिक भागप्रेसच्या टनेजइतकेच पुरवठादारांशी संवाद साधणेही महत्त्वाचे आहे. एक तत्पर अभियांत्रिकी टीम उत्पादन सुरू होण्यापूर्वी चाचणी फेऱ्या कमी करू शकते, गेटचे स्थान समायोजित करू शकते आणि कूलिंगमधील असंतुलन दुरुस्त करू शकते.
प्रत्यक्ष वापरातील वेगातील वाढ सहसा प्रक्रियेच्या एकात्मतेतून मिळते, एका मशीनच्या सेटिंगमधून नाही.
सर्वात वेगवान इंजेक्शन मोल्डिंग प्रक्रिया ही सहसा एक प्रणाली असते, एखादा एकच घटक नव्हे.
प्रत्यक्ष उत्पादनात, साच्याची रचना, रेझिनची निवड, यंत्राची क्षमता, स्वचालन आणि गुणवत्ता नियंत्रण यांच्या एकत्रित परिणामातून वेग येतो. ABS किंवा PC/ABS मध्ये बनवलेले इलेक्ट्रॉनिक हाउसिंग हे याचे एक उत्तम उदाहरण आहे. जर भागाची रचना एकसमान जाडीची असेल, साच्यात संतुलित गेटिंगचा वापर केला असेल, शीतकरण परिपथ अनुकूलित (ऑप्टिमाइझ) केला असेल आणि भाग स्वयंचलितपणे बाहेर काढला जात असेल, तर हाताने हाताळलेल्या, जास्त जाड आणि खराब वायुवीजन असलेल्या रचनेच्या तुलनेत हे चक्र खूपच कमी वेळेत पूर्ण करता येते. हाच तर्क यालाही लागू होतो.स्वयंचलित लॅचेस, जिथे पुढील जोडणीसाठी सातत्यपूर्ण निष्कासन आणि कमी विरूपण महत्त्वपूर्ण असतात.
यूएस सेन्सस ब्युरो आणि व्यापारी संघटनांचे उद्योग अहवाल सातत्याने हे दर्शवतात की उत्पादन क्षेत्रातील स्पर्धात्मकता थ्रुपुटवर अवलंबून असते, परंतु प्रक्रिया स्थिर असेल तेव्हाच थ्रुपुट वाढवता येतो. याच कारणास्तव, अंतिम टूलिंगला मंजुरी देण्यापूर्वी, चाचणी प्रयोग, मोल्ड-फ्लो विश्लेषण आणि प्रायोगिक चाचण्यांद्वारे उत्पादन गतीचे मूल्यांकन केले पाहिजे.
जेव्हा एखादा खरेदीदार विचारतो की कोणत्या इंजेक्शन मोल्डिंग प्रक्रियेमुळे उत्पादनाचा वेग जास्त असतो, तेव्हा सर्वात अचूक उत्तर हे आहे: सर्वात वेगवान प्रक्रिया ती असते जी भागाच्या गरजेनुसार तयार केलेली असते, ती भागावर लादलेली नसते.
रॅपिड इंजेक्शन मोल्डिंग निवडण्यापूर्वी पुरवठादाराला काय विचारावे
पुरवठादारांच्या प्रश्नांमधून अनेकदा वेगाचे दावे वास्तववादी आहेत की नाही हे उघड होते.
अपेक्षित सायकल वेळेची श्रेणी, कॅव्हिटी लेआउट, गेटिंग स्ट्रॅटेजी आणि कूलिंग पद्धतीबद्दल विचारा. सांगितलेला वेग मॅन्युअल हँडलिंगवर आधारित आहे की पूर्ण ऑटोमेशनवर, हे विचारा. डायमेंशनल कंट्रोलची पडताळणी कशी केली जाईल आणि मंजुरीपूर्वी किती चाचणी फेऱ्या अपेक्षित आहेत, हे विचारा. जर प्रोजेक्टमध्ये दिसणारा बाह्य पृष्ठभाग समाविष्ट असेल, तर जास्त वेगात पृष्ठभागावरील दोष कसे नियंत्रित केले जातील, हे विचारा. जर पार्ट निर्यातीसाठी असेल, तर डॉक्युमेंटेशन, सॅम्पलची मंजुरी आणि शिपिंग कोऑर्डिनेशनचा लॉन्च शेड्यूलवर कसा परिणाम होईल, हे विचारा.
- प्रत्येक शॉटसाठी लागणारा अंदाजित वेळ किती आहे?
- किती पोकळ्या नियोजित आहेत आणि त्यांचे संतुलन कसे साधले जाईल?
- हे साधन हॉट रनर वापरेल की कोल्ड रनर?
- प्रायोगिक उत्पादनादरम्यान कोणत्या मापात्मक तपासण्या केल्या जातील?
- स्वयंचलनामुळे हाताळणी आणि पॅकिंगचा वेळ कसा कमी होईल?
हे प्रश्न सामान्य विक्री दाव्यांपासून खरी जलद इंजेक्शन मोल्डिंग क्षमता वेगळी ओळखण्यास मदत करतात. तसेच, ते वेगवेगळ्या कारखान्यांची समान आधारावर तुलना करणे सोपे करतात.
वारंवार विचारले जाणारे प्रश्न
मोठ्या प्रमाणावरील उत्पादनासाठी कोणती इंजेक्शन मोल्डिंग प्रक्रिया सर्वात वेगवान आहे?
मोठ्या प्रमाणावरील उत्पादनासाठी उच्च-कॅव्हिटेशन स्वयंचलित इंजेक्शन मोल्डिंग सहसा सर्वात वेगवान असते, कारण ते प्रति सायकल उत्पादन वाढवते आणि हाताळणीचा वेळ कमी करते.
रॅपिड इंजेक्शन मोल्डिंग हे पारंपरिक मोल्डिंगपेक्षा नेहमीच वेगवान असते का?
रॅपिड इंजेक्शन मोल्डिंग हे सहसा टूलिंग आणि पहिल्या भागांसाठी जलद असते, परंतु एकदा टूल पूर्णपणे ऑप्टिमाइझ झाल्यावर, पारंपरिक मोल्डिंग दीर्घकालीन उत्पादनासाठी अधिक जलद ठरू शकते.
सायकल टाइमवर सर्वात मोठा परिणाम कशाचा होतो?
थंड होण्याच्या वेळेचा चक्र वेळेवर सहसा सर्वात मोठा परिणाम होतो, विशेषतः जाड भागांसाठी आणि ज्या पदार्थांमधून उष्णता हळू बाहेर पडते त्यांच्या बाबतीत.
गरम रनरमुळे मोल्डिंगची प्रक्रिया जलद होते का?
होय, गरम रनर अनेकदा स्प्रू कूलिंग काढून टाकून आणि रनरचा अपव्यय कमी करून वेग वाढवतो, विशेषतः मल्टी-कॅव्हिटी टूल्समध्ये.
कोणता पदार्थ प्लास्टिक निर्मितीला अधिक गती देतो?
सर्वसाधारणपणे, पीपी सारखे सहज वाहणारे पदार्थ पीसी सारख्या उच्च-कार्यक्षमतेच्या पदार्थांपेक्षा जलद चक्रांना समर्थन देतात, परंतु भागांच्या आवश्यकतांना प्राधान्य दिले पाहिजे.
मी वेग आणि गुणवत्ता यांचा समतोल कसा साधू?
तुमचे निर्णय मापदंड म्हणून केवळ सायकल टाइमचाच नव्हे, तर सायकल टाइम, स्क्रॅप रेट आणि डायमेंशनल स्टॅबिलिटी यांचा एकत्रितपणे वापर करा.
जलद साच्याला मंजुरी देण्यापूर्वी खरेदीदारांनी काय तपासावे?
खरेदीदारांनी कॅव्हिटी बॅलन्स, कूलिंग डिझाइन, ऑटोमेशनची सज्जता, तपासणी पद्धती आणि मोल्ड दीर्घकाळ उत्पादन टिकवून ठेवू शकतो की नाही हे तपासावे.
पोस्ट करण्याची वेळ: २१ सप्टेंबर २०२६